Zuverlässiger Präzisions-Zulieferer für den Werkzeugbau
Präzisionsstanzwerkzeugbau: Von der Vorbereitung bis zum Profilschleifen
Die Präzisionsstanzteilfertigung umfasst mehr als nur die Bearbeitung eines Teils auf seine Nennmaße. Bei Stanzwerkzeugen müssen bei der Fertigung die Materialeigenschaften, die Geometrie, kritische Toleranzen und die funktionalen Anforderungen des fertigen Bauteils berücksichtigt werden.
Je nach Bauteil kann dies CNC-Bearbeitung, Wärmebehandlung, Drahterodieren, Senkerodieren, Flachschleifen und Präzisionsprofilschleifen umfassen.
Jeder Prozess dient einem anderen Zweck. Entscheidend ist, die geeigneten Prozesse auszuwählen und aufeinander abzustimmen, um die erforderliche Geometrie, Maßgenauigkeit und Oberflächenbeschaffenheit zu erzielen.
Bei Hepha Precision konzentrieren wir uns auf Präzisionsprofilschleifen, Drahterodieren und Präzisions-Funkenerosion für Stanzwerkzeugstempel, Stanzwerkzeugeinsätze und andere kritische Werkzeugkomponenten. Unser Fertigungskonzept orientiert sich an der Zeichnung und den Anforderungen des jeweiligen Bauteils.
1. Wovon hängt die Fertigungsart eines Präzisionsstanzers ab?
Nicht jeder Präzisionsstanzvorgang erfordert denselben Arbeitsablauf.
Bevor mit der Fertigung begonnen wird, müssen mehrere Faktoren berücksichtigt werden:
- Material: Werkzeugstahl, Schnellarbeitsstahl und Wolframkarbid weisen unterschiedliche Bearbeitungseigenschaften auf.
- Geometrie: Profile, Radien, Stufen, Nuten und Übergänge beeinflussen, welche Verfahren geeignet sind.
- Maßanforderungen: Kritische Maße und geometrische Toleranzen legen fest, wie das Bauteil positioniert, bearbeitet und geprüft werden muss.
- Härte und Materialzustand: Die Anforderungen an die Wärmebehandlung können sich auf die Abfolge der Arbeitsschritte und die anschließende Maßkontrolle auswirken.
- Funktionale Anforderungen: Das Arbeitsprofil, die Passflächen und die Passelemente erfordern unter Umständen unterschiedliche Bearbeitungs- und Prüfverfahren.
Ein geeignetes Fertigungsverfahren richtet sich daher nach den tatsächlichen Anforderungen des Bauteils und nicht danach, für jedes Bauteil denselben Prozessablauf zu verwenden.
2. Materialvorbereitung und erste Bearbeitung
Je nach Zeichnung und Ausgangsmaterial kann die Erstbearbeitung CNC-Fräsen, Bohren, Schneiden oder andere Arbeitsschritte umfassen, um die Grundform herzustellen und überschüssiges Material zu entfernen.
Diese Arbeitsschritte bereiten das Bauteil auf die anschließende Präzisionsbearbeitung vor. Umfang und Art der Vorbearbeitung hängen jedoch von der Geometrie, dem Werkstoff und dem geforderten Endzustand ab.
Bei einigen Teilen kann eine umfangreiche Vorbearbeitung erforderlich sein. Bei anderen reicht möglicherweise ein einfacherer Arbeitsablauf aus.
Ziel ist es, geeignete Bedingungen für die folgenden Arbeitsschritte zu schaffen, ohne unnötige Schritte in den Fertigungsprozess einzuführen.
3. Wärmebehandlung und Maßkontrolle
Bei Bauteilen aus Werkzeugstahl, die gehärtet werden müssen, ist die Wärmebehandlung ein wichtiger Aspekt im Fertigungsprozess.
Das festgelegte Werkstoffmaterial, die Härte, die Bauteilgeometrie und die Maßanforderungen beeinflussen alle, wie die Wärmebehandlung im Verhältnis zu den Bearbeitungsvorgängen gestaltet wird.
Da sich die Wärmebehandlung auf Maße und Form auswirken kann, muss der Prozessablauf den Anforderungen der nachfolgenden Endbearbeitungsschritte Rechnung tragen.
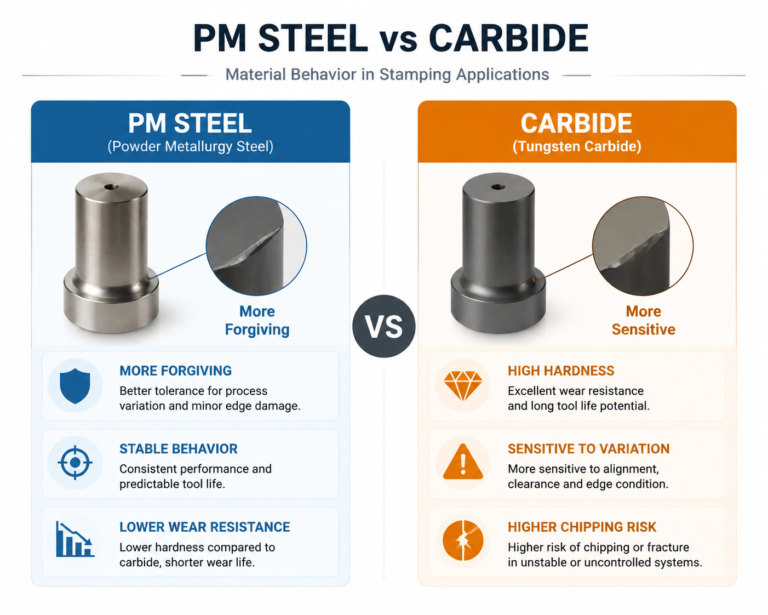
Nicht jedes Bauteil muss wärmebehandelt werden, und je nach Werkstoff sind unterschiedliche Verarbeitungsverfahren erforderlich. Bauteile aus Wolframkarbid werden beispielsweise auf andere Weise hergestellt als Stempel aus gehärtetem Werkzeugstahl.
Bei der Planung der Fertigung von Präzisionsstanzwerkzeugen ist es wichtig, den Materialzustand und die endgültige Geometrie gemeinsam zu berücksichtigen.
4. Drahterodieren und Senkerodieren für komplexe Werkzeuggeometrien
Die Funkenerosion (EDM) kann ein wichtiger Bestandteil der Fertigung von Präzisions-Stanzwerkzeugkomponenten sein.
Drahterodieren eignet sich für viele Durchschnittsprofile, schmale Schlitze und komplexe Konturen, die mit einem laufenden Draht bearbeitet werden können.
Sinker EDM, … kann hingegen bestimmte Hohlräume, Blindelemente und innere Geometrien erzeugen, die mit herkömmlicher Drahterodierung nicht direkt hergestellt werden können.
Die beiden Verfahren dienen unterschiedlichen Zwecken. Ihre Eignung hängt von der Geometrie, dem Werkstoff, der Zugänglichkeit und der erforderlichen Genauigkeit des Merkmals ab.
Bei einigen Fertigungsverfahren wird die Grundform mittels Elektroerosion (EDM) hergestellt, bevor ausgewählte kritische Bereiche durch Profilschleifen fertigbearbeitet werden. In anderen Fällen kann die erforderliche Geometrie durch Elektroerosion (EDM) ohne zusätzliches Profilschleifen hergestellt werden.
Das Ziel besteht nicht darin, in jeder Situation ein bestimmtes Verfahren zu bevorzugen, sondern das Verfahren oder die Kombination von Verfahren zu wählen, die den Anforderungen der Zeichnung am besten gerecht wird.
5. Flachschleifen: Vorbereitung von Referenzflächen, sofern erforderlich
Das Flachschleifen kann zum Anlegen oder Fertigbearbeiten von Bezugsebenen, zur Dickenkontrolle oder zur Erfüllung festgelegter Anforderungen an Ebenheit und Oberflächenbeschaffenheit eingesetzt werden.
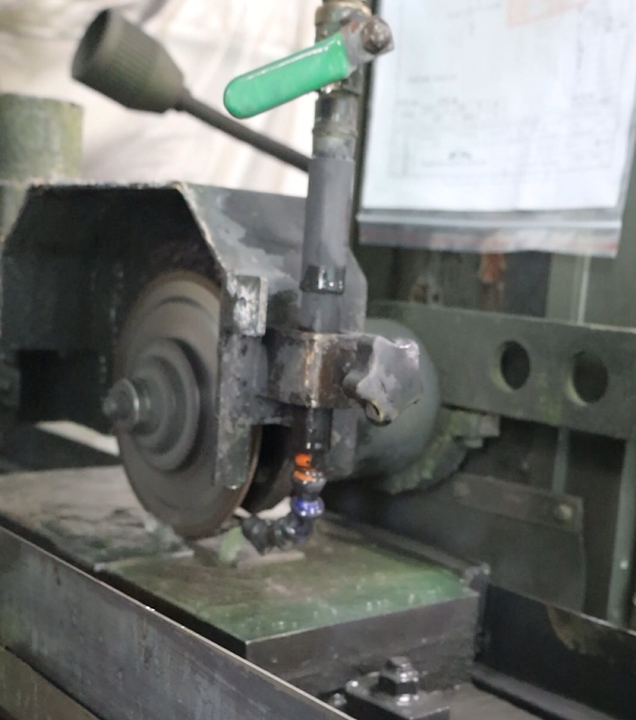
Diese Flächen können für die Positionierung und das Einspannen von Werkstücken sowie für die Aufrechterhaltung der beabsichtigten Beziehung zwischen verschiedenen Merkmalen bei der anschließenden Bearbeitung von Bedeutung sein.
Das Flachschleifen ist jedoch nicht für jeden Präzisionsstempel ein zwingend erforderlicher Vorbearbeitungsschritt. Ob es erforderlich ist, hängt vom Ausgangszustand des Bauteils, den vorhandenen Bezugsebenen und den Anforderungen der Zeichnung ab.
Wenn ein Flachschleifen erforderlich ist, dient es dazu, den gesamten Fertigungsablauf zu unterstützen und die für den nächsten Arbeitsschritt geeignete Oberflächenbeschaffenheit zu gewährleisten.
6. Profilschleifen: Endbearbeitung der kritischen Geometrie
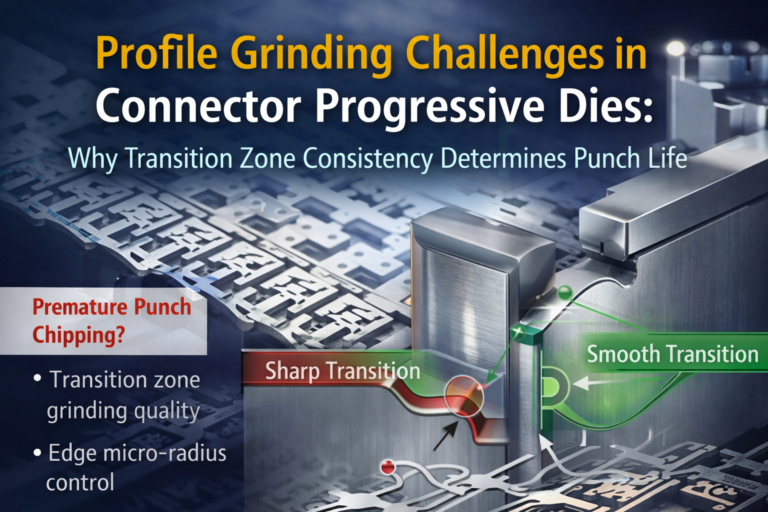
Das Profilschleifen ist besonders dann von großem Nutzen, wenn ein Stempel präzise kontrollierte Konturen, Stufen, Radien oder Übergänge erfordert.
Im Gegensatz zu Schruppdurchgängen, bei denen die Grundform aufgebaut wird, nutzen wir das Profilschleifen, um kritische Geometrien mit höchster Maß- und Formgenauigkeit zu bearbeiten.
Während des Prozesses beeinflussen Faktoren wie die Positionierung des Werkstücks, die Bezugsbeziehungen, das verbleibende Bearbeitungsspiel und der Zustand der Schleifscheibe das Ergebnis.
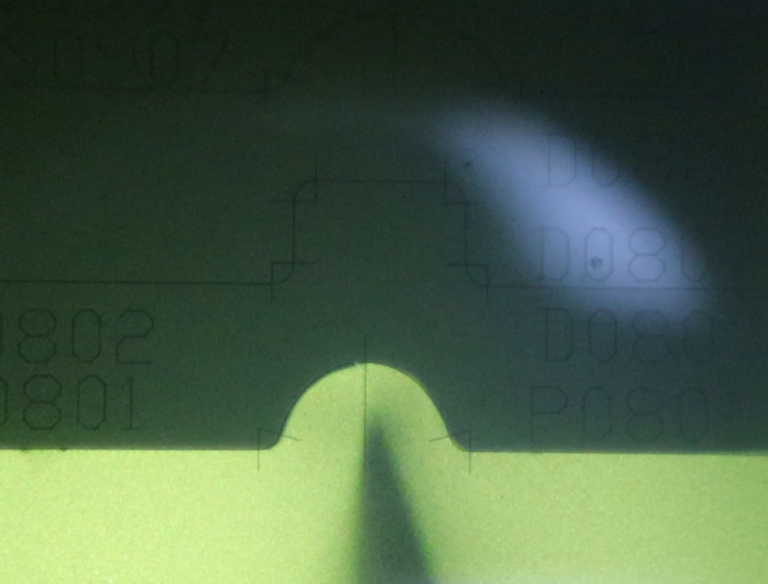
Die letzte Phase verdient besondere Beachtung. Wenn wir die Restdicke erreichen, entfernen wir nicht einfach nur Material, sondern steuern die endgültige Geometrie. Dabei geht es darum, den verbleibenden Materialabtrag entsprechend dem geforderten Profil zu steuern.
Durch die vergrößerte Ansicht des Werkstücks kann der Bediener das Profil während des Schleifvorgangs beobachten und die entstehende Geometrie überwachen.
Die letzten paar Mikrometer sind nur ein Teil des Prozesses. Das Endergebnis hängt auch von den zuvor getroffenen Entscheidungen hinsichtlich Vorbereitung, Positionierung und Bearbeitung ab.
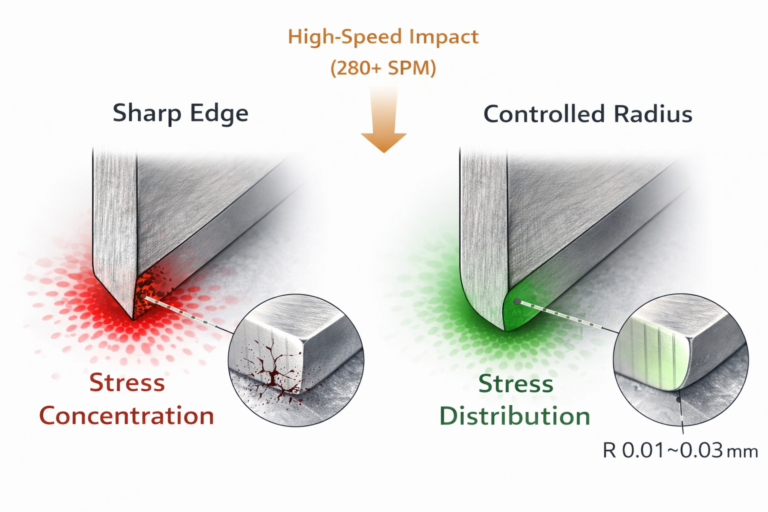
Bei Präzisionsstanzwerkzeugen ist dieser abgestimmte Ansatz besonders wichtig, wenn in der Zeichnung kleine Radien, genau definierte Übergänge oder andere kritische Profilmerkmale vorgegeben sind.
7. Endkontrolle: Überprüfung des fertigen Profils
Ein fertiges Bauteil sollte anhand der geltenden Zeichnungsvorgaben bewertet werden, nicht allein anhand seines Aussehens.
Je nach Bauteil kann die Prüfung Folgendes umfassen:
- Kritische Abmessungen und Dicke
- Profilgeometrie und vorgegebene Radien
- Ebenheit und andere geometrische Anforderungen
- Oberflächenbeschaffenheit, sofern angegeben
- Relevante Pass- oder Funktionsmerkmale
Das Prüfverfahren sollte auf das Merkmal und die geforderte Toleranz abgestimmt sein. Wir setzen optische Profilmessung, geeignete Messgeräte zur Dimensionsmessung und bei Bedarf weitere Prüfverfahren ein.
Bei mehrteiligen Bauteilen oder Serienbauteilen prüfen unsere Techniker alle kritischen Merkmale anhand der genauen Zeichnungsvorgaben. Teile, die ähnlich aussehen, sind nicht unbedingt maßlich identisch.
Der Zweck der Endkontrolle besteht darin, zu überprüfen, ob das fertige Bauteil die festgelegten Anforderungen erfüllt.
8. Auswahl des richtigen Verfahrens für Präzisionsstanzwerkzeugkomponenten
Es gibt keinen einheitlichen Fertigungsablauf, der für jeden Präzisionsstanzer oder jedes Stanzwerkzeugeinsatzes geeignet ist.
CNC-Bearbeitung, Wärmebehandlung, Drahterodieren, Senkerodieren, Flachschleifen und Profilschleifen können je nach Werkstoff, Geometrie und technischen Anforderungen jeweils eine Rolle spielen.
Bei Hepha Precision liegt unser Schwerpunkt auf Profilschleifen, Drahterodieren und Präzisions-Funkenerosion für Stanzwerkzeugstempel, Stanzwerkzeugeinsätze und andere kritische Präzisionswerkzeugkomponenten. Wir wählen die Verfahren entsprechend den Anforderungen an das Bauteil und dem geeigneten Fertigungsweg aus.
Wenn Sie eine Zeichnung für einen Präzisionsstempel, einen Stanzmatrizen-Einsatz oder ein anderes kritisches Bauteil für Stanzwerkzeuge haben, prüfen wir gerne die Geometrie und die Fertigungsanforderungen.
Senden Sie uns Ihre Zeichnung zu, damit wir gemeinsam einen geeigneten Fertigungsweg für Ihr Bauteil erörtern können.
 English
 Korean
 Japanese
 Spanish
 Portuguese
 French
 German