Subcontratista de precisión fiable para talleres de herramientas
Fabricación de punzones de precisión: desde la preparación hasta el rectificado de perfiles
La fabricación de punzones de precisión implica mucho más que el simple mecanizado de una pieza según sus dimensiones nominales. En el caso de las matrices de estampación, el proceso de fabricación debe tener en cuenta las propiedades del material, la geometría, las tolerancias críticas y los requisitos funcionales del componente acabado.
Dependiendo de la pieza, esto puede implicar mecanizado CNC, tratamiento térmico, electroerosión por hilo, electroerosión por penetración, rectificado de superficies y rectificado de perfiles de precisión.
Cada proceso tiene una finalidad distinta. La clave está en seleccionar y coordinar los procesos adecuados para conseguir la geometría, la precisión dimensional y el acabado superficial requeridos.
En Hepha Precision, nos centramos en Rectificado de perfiles de precisión, electroerosión por hilo y electroerosión de precisión para punzones de troqueles de estampación, insertos de troqueles y otros componentes críticos de herramientas. Nuestro proceso de fabricación se rige por el plano y los requisitos de cada pieza.
1. ¿Qué factores determinan el proceso de fabricación de un punzón de precisión?
No todos los punzones de precisión requieren la misma secuencia de operaciones.
Antes de iniciar la fabricación, hay que tener en cuenta varios factores:
- Material: El acero para herramientas, el acero rápido y el carburo de tungsteno presentan características de mecanizado diferentes.
- Geometría: Los perfiles, los radios, los escalones, las ranuras y las transiciones influyen en la elección de los procesos adecuados.
- Requisitos dimensionales: Las dimensiones críticas y las tolerancias geométricas determinan cómo debe colocarse, mecanizarse e inspeccionarse la pieza.
- Dureza y estado del material: Los requisitos del tratamiento térmico pueden influir en la secuencia de operaciones y en el control dimensional posterior.
- Requisitos funcionales: El perfil de trabajo, las superficies de posicionamiento y los elementos de acoplamiento pueden requerir distintos métodos de mecanizado e inspección.
Por lo tanto, la vía de fabricación adecuada viene determinada por los requisitos concretos de la pieza, y no por aplicar la misma secuencia de procesos a todos los componentes.
2. Preparación del material y mecanizado inicial
En función del plano y del material de partida, el mecanizado inicial puede incluir fresado CNC, taladrado, corte u otras operaciones para dar la forma básica y eliminar el exceso de material.
Estas operaciones preparan el componente para el mecanizado de precisión posterior. No obstante, la cantidad y el tipo de mecanizado inicial dependen de la geometría, el material y el estado final requerido.
En el caso de algunas piezas, puede ser necesario realizar un mecanizado inicial exhaustivo. En el de otras, puede bastar con un procedimiento más sencillo.
El objetivo es crear las condiciones adecuadas para las siguientes operaciones sin introducir pasos innecesarios en el proceso de fabricación.
3. Tratamiento térmico y control dimensional
En el caso de los componentes de acero para herramientas que requieren un proceso de endurecimiento, el tratamiento térmico es un factor importante a tener en cuenta en el proceso de fabricación.
El material especificado, la dureza, la geometría de los componentes y los requisitos dimensionales influyen en la forma en que se organiza el tratamiento térmico en relación con las operaciones de mecanizado.
Dado que el tratamiento térmico puede afectar a las dimensiones y la forma, la secuencia del proceso debe tener en cuenta los requisitos de las operaciones de acabado posteriores.
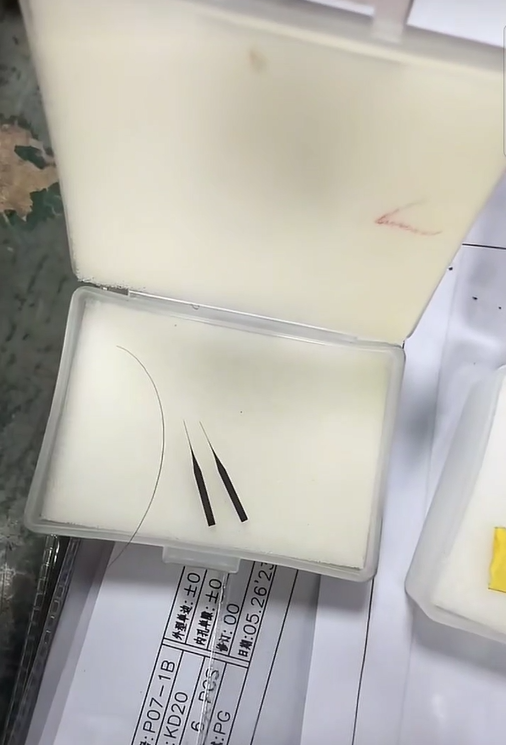
No todos los componentes requieren un tratamiento térmico, y los distintos materiales pueden exigir diferentes métodos de procesamiento. Los componentes de carburo de tungsteno, por ejemplo, siguen un proceso de fabricación distinto al de los punzones de acero para herramientas templado.
Lo importante es tener en cuenta conjuntamente el estado del material y la geometría final a la hora de planificar la fabricación de punzones de precisión.
4. Electroerosión por hilo y electroerosión por penetración para geometrías complejas de utillaje
El mecanizado por descarga eléctrica (EDM) puede constituir una parte importante de la fabricación de componentes de precisión para matrices de estampación.
Electroerosión por hilo Es adecuado para numerosos perfiles de corte a fondo, ranuras estrechas y contornos complejos a los que se puede acceder mediante un cable móvil.
Electroerosión por penetración, por otro lado, permite crear determinadas cavidades, elementos ciegos y geometrías internas que no se pueden obtener directamente mediante el electroerosión por hilo convencional.
Ambos procesos tienen fines distintos. Su idoneidad depende de la geometría, el material, la accesibilidad y la precisión requerida de la característica.
En algunos procesos de fabricación, el electroerosionado (EDM) define la forma principal antes de que el rectificado de perfiles dé el acabado a determinadas zonas críticas. En otros casos, el electroerosionado puede completar la geometría requerida sin necesidad de un rectificado de perfiles adicional.
El objetivo no es dar preferencia a un proceso concreto en todas las situaciones, sino elegir el proceso o la combinación de procesos que mejor se adapte a los requisitos del dibujo.
5. Rectificado plano: preparación de superficies de referencia cuando sea necesario
El rectificado plano puede utilizarse para crear o acabar superficies de referencia, controlar el espesor o cumplir los requisitos especificados de planitud y acabado superficial.
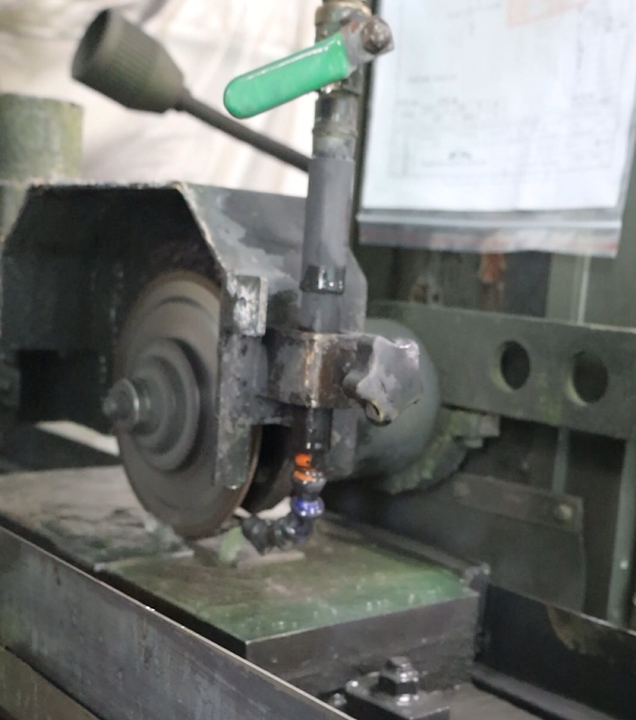
Estas superficies pueden resultar importantes para el posicionamiento de la pieza, su sujeción y el mantenimiento de la relación prevista entre los distintos elementos durante el mecanizado posterior.
Sin embargo, el rectificado superficial no es una operación preliminar obligatoria para todos los punzones de precisión. Su necesidad depende del estado inicial de la pieza, de las superficies de referencia disponibles y de los requisitos del plano.
Cuando es necesario realizar un rectificado de superficies, su función consiste en respaldar el proceso de fabricación en su conjunto y proporcionar el acabado superficial adecuado para la siguiente operación.
6. Rectificado de perfiles: acabado de la geometría crítica
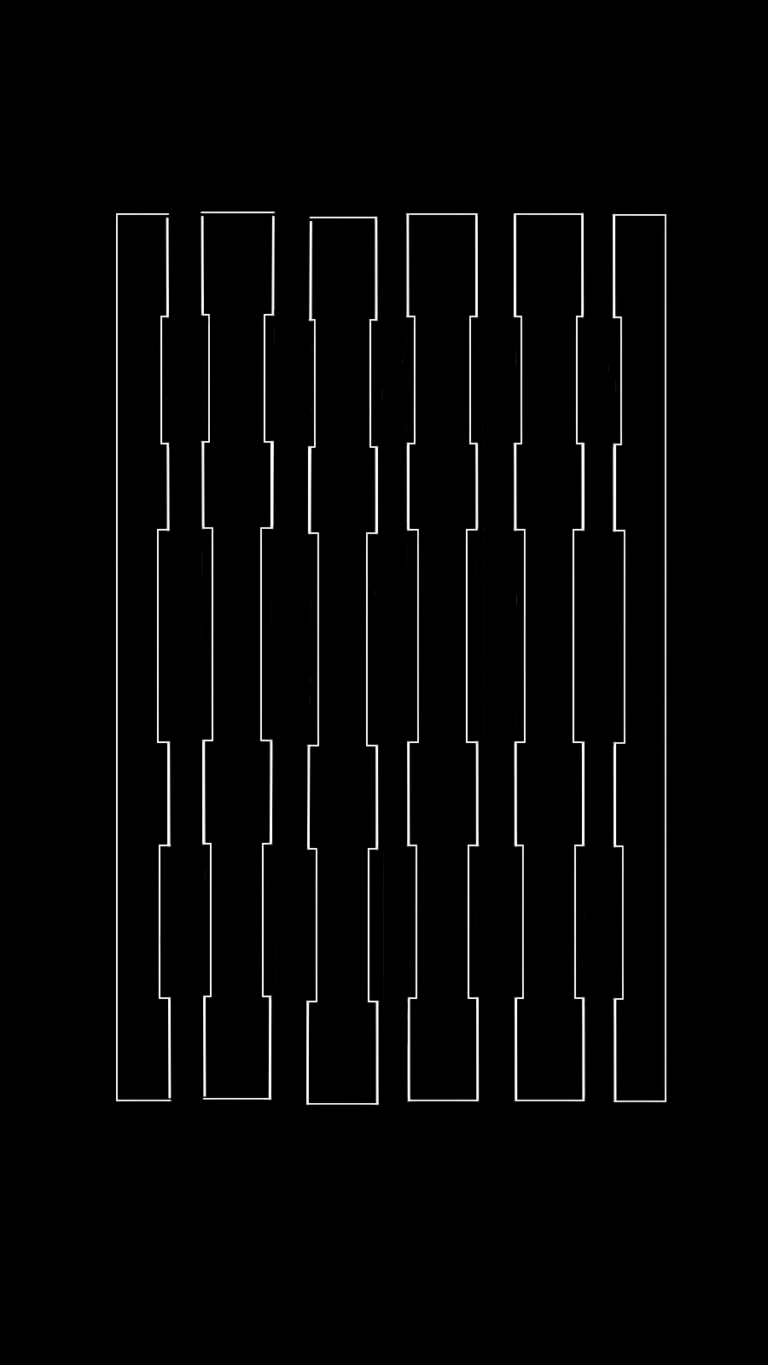
El rectificado de perfiles resulta especialmente útil cuando un punzón requiere contornos, escalones, radios o transiciones controlados con precisión.
A diferencia de las pasadas de desbaste, que dan forma básica a la pieza, utilizamos el rectificado de perfiles para acabar geometrías críticas con un control extremo de las dimensiones y la forma.
Durante el proceso, factores como el posicionamiento de la pieza, las relaciones de referencia, el margen de mecanizado restante y el estado de la muela influyen en el resultado.
La fase final merece una atención especial. Cuando llegamos al margen de material final, no nos limitamos a eliminar material, sino que controlamos la geometría final. Se trata de controlar la eliminación del material restante de acuerdo con el perfil requerido.
Una vista ampliada de la pieza permite al operario observar el perfil durante el rectificado y supervisar la geometría que se está obteniendo.
Las últimas micras son solo una parte del proceso. El resultado final también depende de las decisiones tomadas anteriormente en cuanto a la preparación, el posicionamiento y el mecanizado.
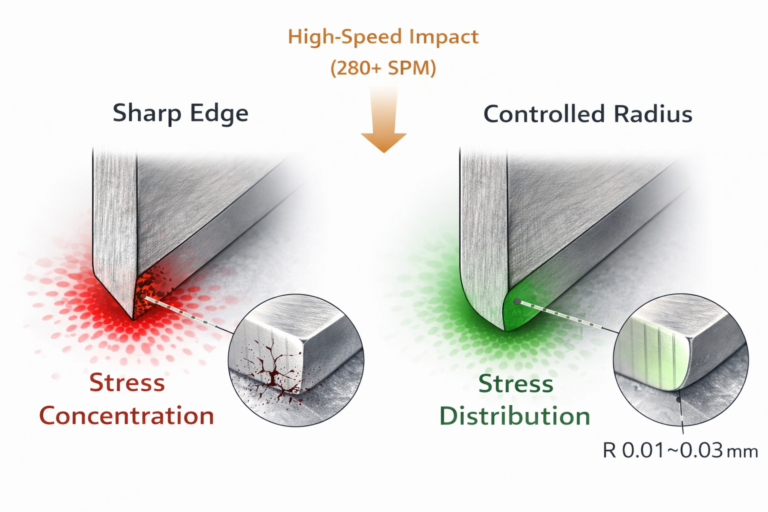
En el caso de los punzones para troqueles de estampación de precisión, este enfoque coordinado resulta especialmente relevante cuando el plano especifica radios pequeños, transiciones definidas u otras características críticas del perfil.
7. Inspección final: comprobación del perfil terminado
Un componente terminado debe evaluarse en función de los requisitos del plano correspondiente, y no solo por su aspecto.
Dependiendo de la pieza, la inspección puede incluir:
- Dimensiones críticas y espesor
- Geometría del perfil y radios especificados
- Planitud y otros requisitos geométricos
- Estado de la superficie, cuando se especifique
- Características relevantes de acoplamiento o funcionales
El método de inspección debe ser adecuado para la característica y la tolerancia requerida. Utilizamos la medición óptica de perfiles, equipos de medición dimensional adecuados y otros métodos de inspección según sea necesario.
En el caso de componentes formados por varias piezas o fabricados en lotes, nuestros técnicos comprueban todas las características críticas comparándolas con las especificaciones exactas del plano. Las piezas que parecen similares no son necesariamente idénticas desde el punto de vista dimensional.
El objetivo de la inspección final es comprobar que el componente terminado cumple los requisitos establecidos.
8. Elección del proceso adecuado para los componentes de matrices de estampación de precisión
No existe una secuencia de fabricación única que se adapte a todos los punzones de precisión o insertos de matriz.
El mecanizado CNC, el tratamiento térmico, el electroerosionado por hilo, el electroerosionado por penetración, el rectificado plano y el rectificado de perfiles pueden desempeñar un papel importante, dependiendo del material, la geometría y los requisitos técnicos.
En Hepha Precision, nos centramos en Rectificado de perfiles, electroerosión por hilo y electroerosión de precisión para punzones de troqueles de estampación, insertos de troqueles y otros componentes críticos de herramientas de precisión. Damos soporte a los procesos de acuerdo con los requisitos de las piezas y la vía de fabricación adecuada.
Si dispone de un plano de un punzón de precisión, un inserto de matriz u otro componente crítico de un utillaje de estampación, estaremos encantados de analizar la geometría y los requisitos de fabricación.
Envíanos tu plano para que analicemos cuál es el proceso de fabricación más adecuado para tu componente.
 English
 Korean
 Japanese
 Spanish
 Portuguese
 French
 German