Sous-traitant de précision fiable pour les ateliers d'outillage
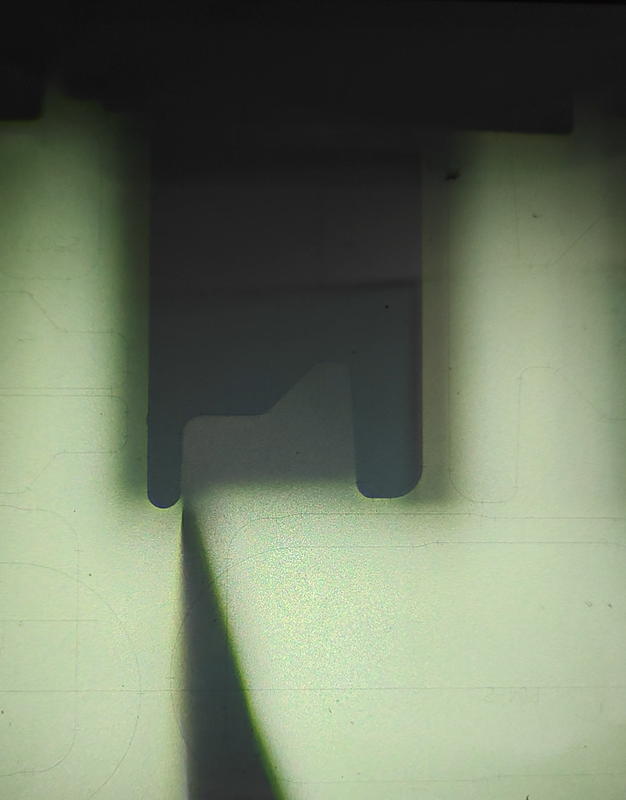
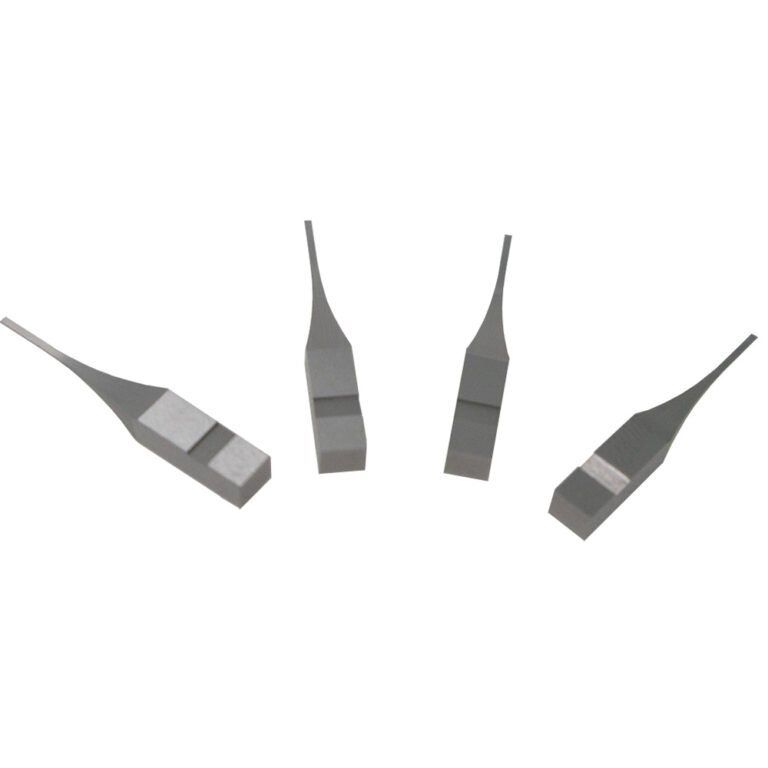
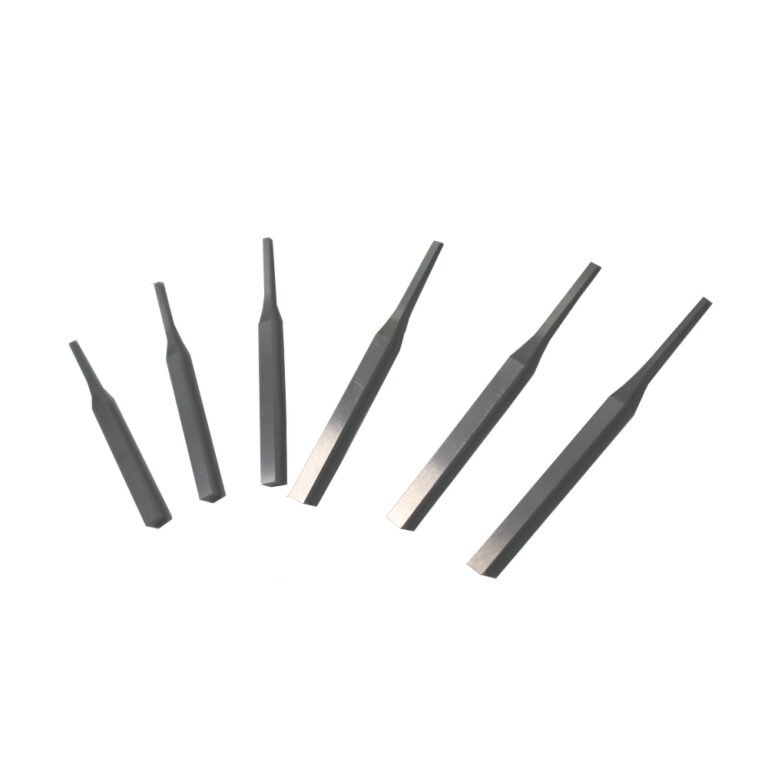
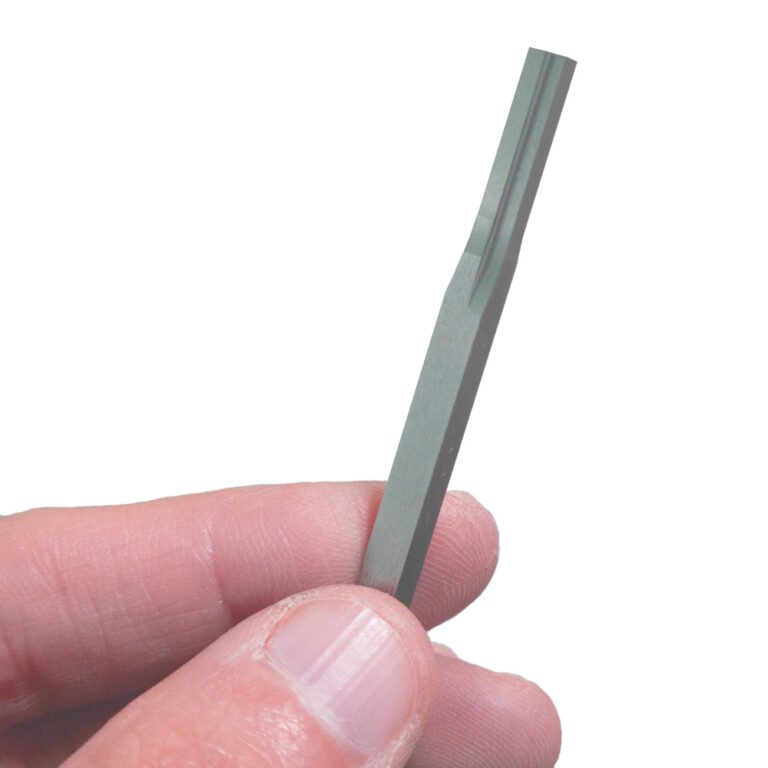
Poinçon de précision KD20 – Rectification de profil pour outillage d'estampage
Poinçon de précision KD20 – Rectification de profil pour outillage d'estampage
Du dessin à la réalité
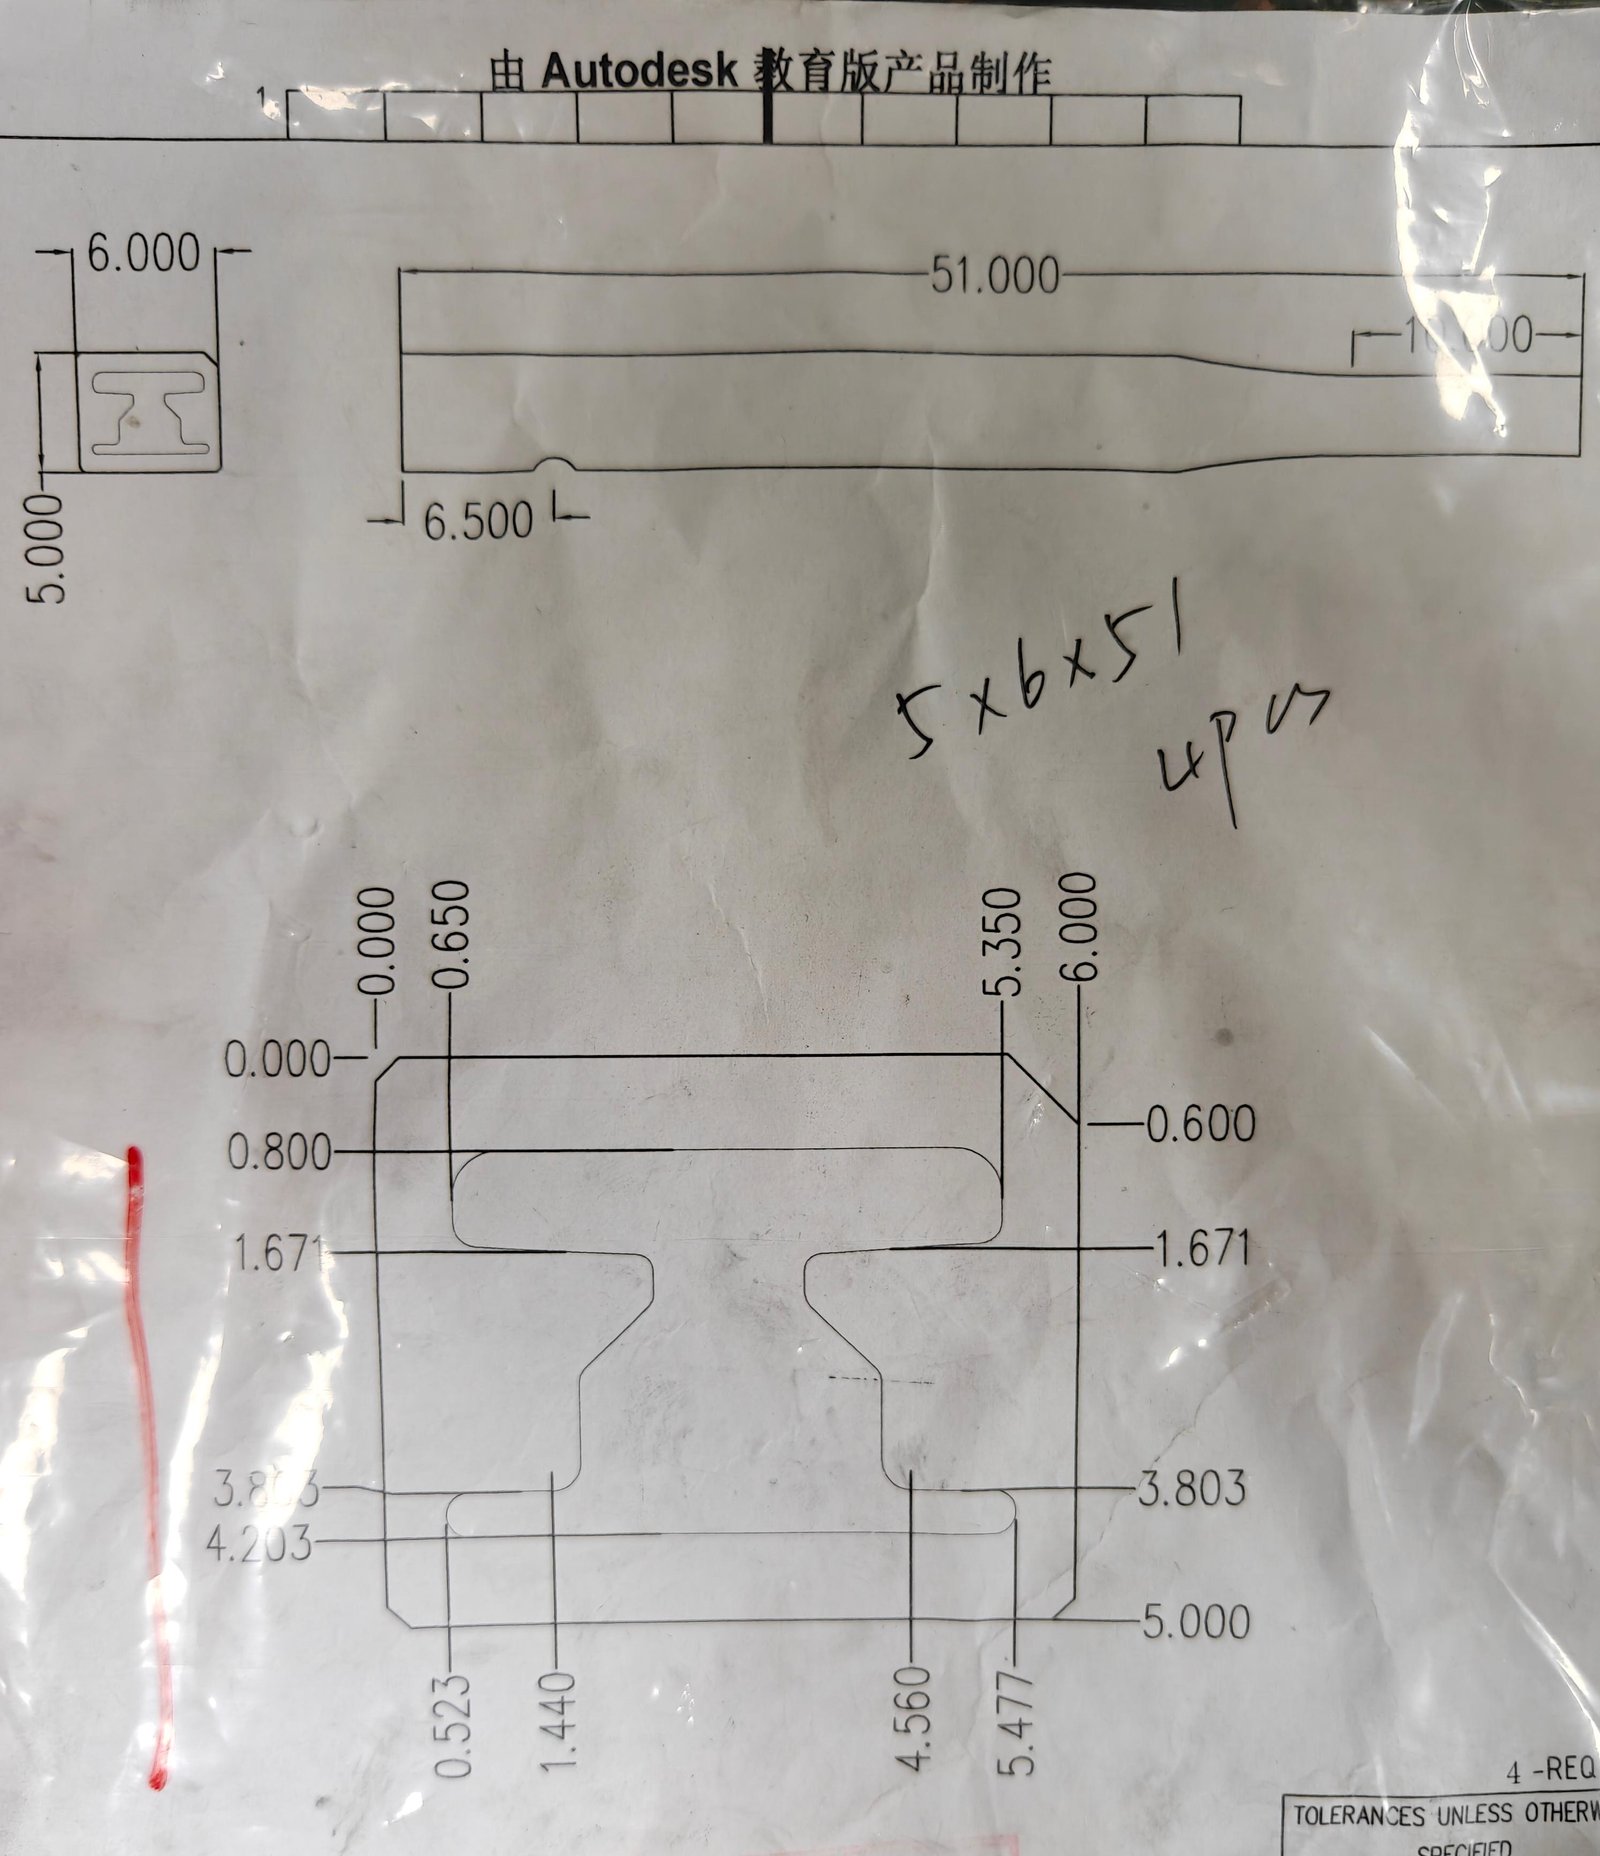
La fabrication d'un poinçon de précision commence par un dessin.
Les dimensions, les rayons et la géométrie du profil définissent les caractéristiques que doit présenter la pièce finie. Le défi consiste alors à reproduire cette géométrie avec précision sur la pièce réelle.
Ce poinçon de précision KD20 illustre bien ce processus.
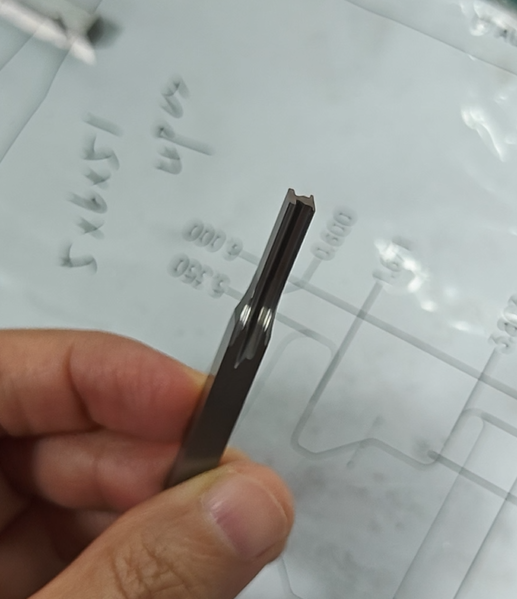
La géométrie critique du poinçon a été réalisée par Meulage de profil (PG), ce qui permet de définir le profil requis directement à partir du cahier des charges du dessin.
Présentation du produit
- Composant : Poinçon de précision KD20
- Utilisation : Outillage d'estampage de précision
- Processus principal : Meulage de profil (PG)
- Matériau : KD20
- Caractéristiques : Profil de précision, dimensions contrôlées et finition de surface
Informations techniques
| Objet | Détails |
|---|---|
| Composant | Poinçon de précision KD20 |
| Application | Outillage d'emboutissage |
| Matériau | KD20 |
| Processus principal | Meulage de profil |
| Géométrie | Profil de précision |
| Surface | Finition très fine |
| Fabrication | Sur mesure, selon le plan |
Rectification de profil pour poinçons de précision
Le meulage de profil est particulièrement utile pour les pièces d'emboutissage de précision dont la géométrie du profil est elle-même déterminante.
Pour ce poinçon, il ne s'agissait pas simplement de réaliser la forme générale. Le profil, les transitions et les tolérances dimensionnelles devaient tous être maîtrisés tout au long du processus de rectification.
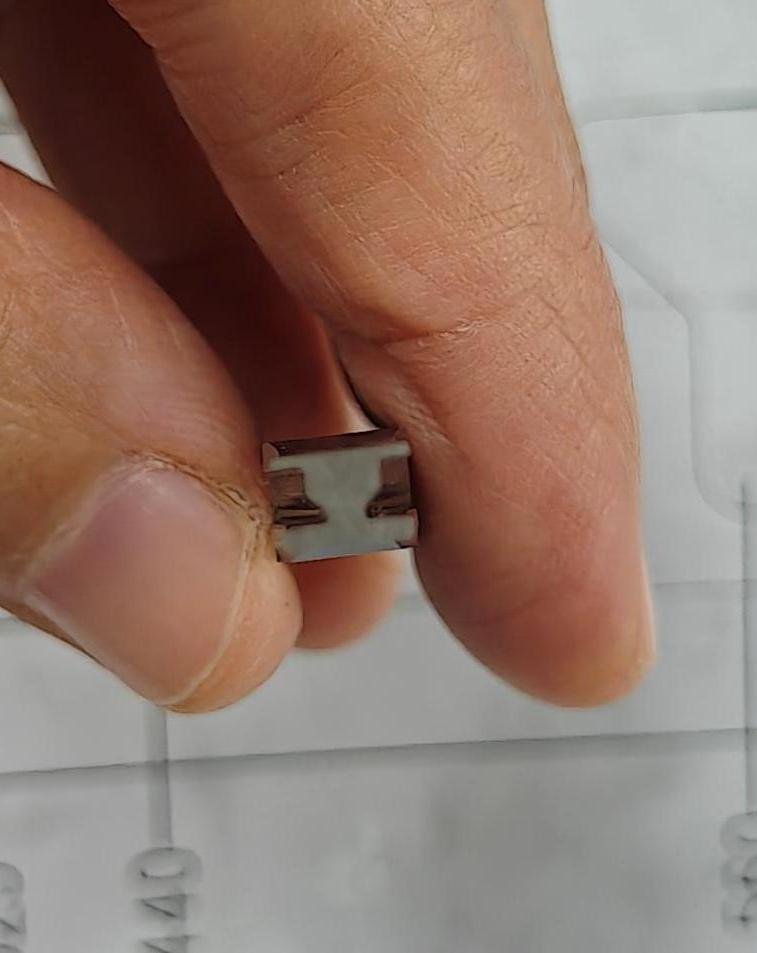
Le résultat présente un profil clairement défini et une surface au poinçonnage parfaitement maîtrisée.
Du dessin au poinçon fini
Le processus de fabrication commence par la géométrie définie sur le plan.
Le profil critique est ensuite reproduit grâce à un meulage de profil contrôlé, avant que la pièce finie ne soit contrôlée par rapport aux spécifications requises.
Ce procédé peut s'avérer particulièrement utile pour l'estampage de composants d'outillage, où la précision du profil et la répétabilité sont essentielles.
Un dessin peut paraître simple sur le papier.
C'est en transformant cette géométrie en un composant physique homogène que commence la fabrication de précision.
Pourquoi le meulage de profil ?
Les différents procédés d'usinage présentent chacun leurs propres avantages.
Pour les géométries de poinçons adaptées, la rectification de profil permet de contrôler directement le profil souhaité tout en garantissant un état de surface fin sur la pièce finie.
Le procédé de fabrication approprié dépend de la géométrie, du matériau, des tolérances et des exigences fonctionnelles de chaque composant.
Pour ce poinçon KD20, nous recourons à la rectification de profil afin d'obtenir la géométrie et la finition requises.
Poinçons de précision pour l'outillage d'emboutissage
Les poinçons de précision sont des composants essentiels des matrices progressives et d'autres applications d'outillage d'emboutissage.
Selon sa conception, un poinçon de précision peut comporter :
- Profils complexes
- Rayons et transitions
- Tolérances dimensionnelles très strictes
- Petites fonctionnalités
- Carbure ou autres matériaux résistants à l'usure
Il est important de contrôler ces caractéristiques de manière cohérente pour garantir l'ajustement et le bon fonctionnement finaux de la pièce d'outillage.
Chez Hepha Precision, nous organisons les processus de fabrication en fonction des plans, des matériaux et des exigences techniques, en recourant notamment à la rectification de profilés, à l'électroérosion à fil, à l'électroérosion par enfonçage et à d'autres procédés de précision lorsque cela s'avère nécessaire.
Du dessin à la réalité
Ce poinçon de précision KD20 repose sur un principe simple :
Le dessin définit la géométrie.
C'est le processus de fabrication qui permet de le concrétiser.
Dans le domaine de l'outillage d'emboutissage de précision, ces deux étapes du processus sont tout aussi importantes l'une que l'autre.


 English
 Korean
 Japanese
 Spanish
 Portuguese
 French
 German