공구 상점을 위한 신뢰할 수 있는 정밀 하청업체
회사 뉴스
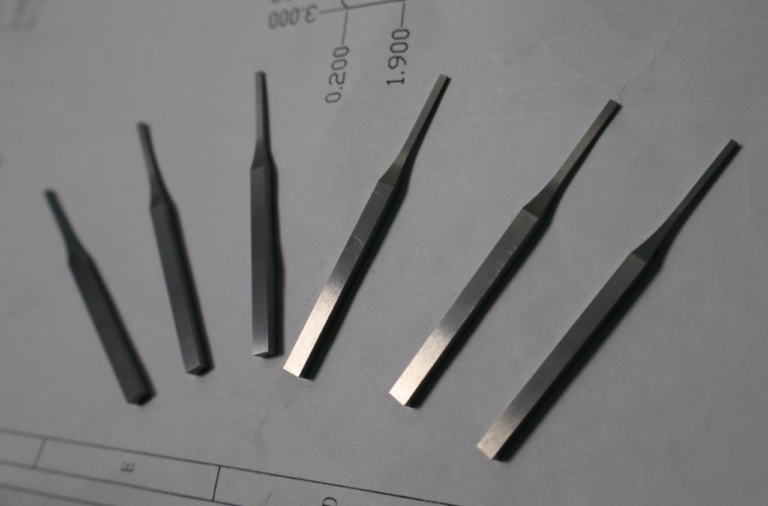
얇은 스탬핑 펀치의 왜곡을 줄이는 방법
Thin precision tooling components can be difficult to keep dimensionally stable during machining. Even when the required dimensions are achievable, a part may bend, twist or change shape during material removal or…
정밀 펀치 제조: 준비 단계부터 형상 연삭까지
정밀 펀치 제조는 단순히 부품을 공칭 치수에 맞춰 가공하는 것 이상의 과정을 포함합니다. 스탬핑 금형 응용 분야의 경우, 제조 공정에서는 재료 특성, 형상, 중요 공차 및 기능적 요구 사항 등을 모두 고려해야 합니다…

펀치 프로파일 설계: 싱커 방전 가공(EDM) 또는 프로파일 연삭?
펀치의 형상만 약간 달라져도 제조 공정이 크게 달라질 수 있습니다. 최근, 약 11mm 지점에 계단식 이음이 있는 스탬핑 다이 펀치 도면을 받았습니다…
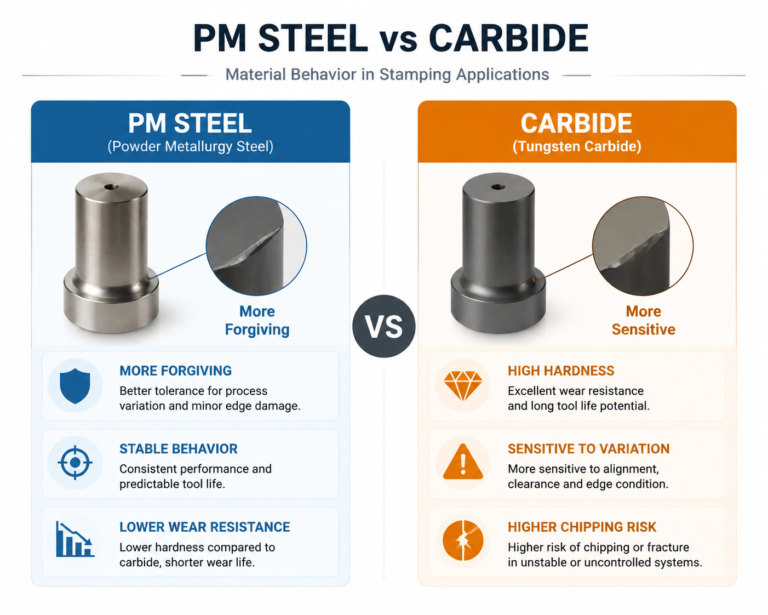
구리 합금 스탬핑용 초경 펀치: 왜 소재 자체보다 시스템 안정성이 더 중요한가
많은 스탬핑 공정에서 PM강을 초경합금으로 대체하는 것은 간단한 개선책으로 여겨집니다. 더 높은 경도. 더 뛰어난 내마모성. 더 긴 공구 수명. 재료적 관점에서 보면 그 논리는 명백해 보입니다. 하지만,…
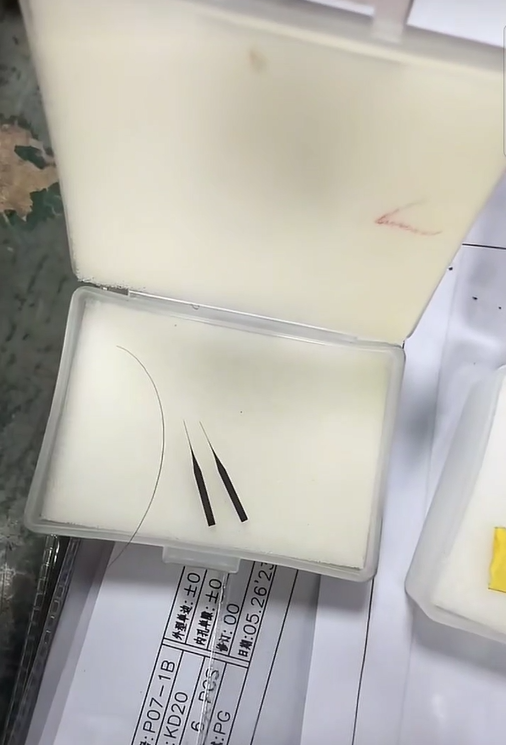
마이크로 펀치 연삭에서 ±0.002mm의 배치 일관성이 지닌 취약한 현실
갑작스러운 기침, 에어컨 바람이 살짝 더 불어오는 것, 혹은 미세한 온도 변화—마이크로 펀치 연삭의 세계에서는, 이 정도만으로도 값비싼 텅스텐 조각이…
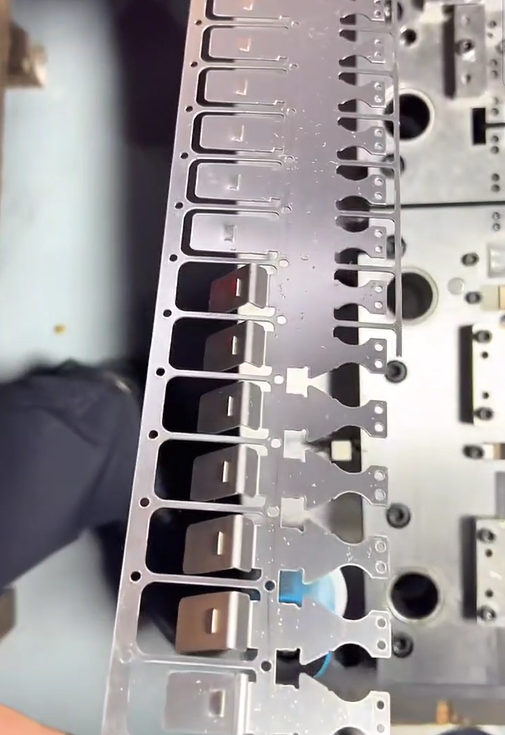
사례 연구: 고속 스탬핑에서 금속 조각과 다이 먼지가 발생하는 숨겨진 이유
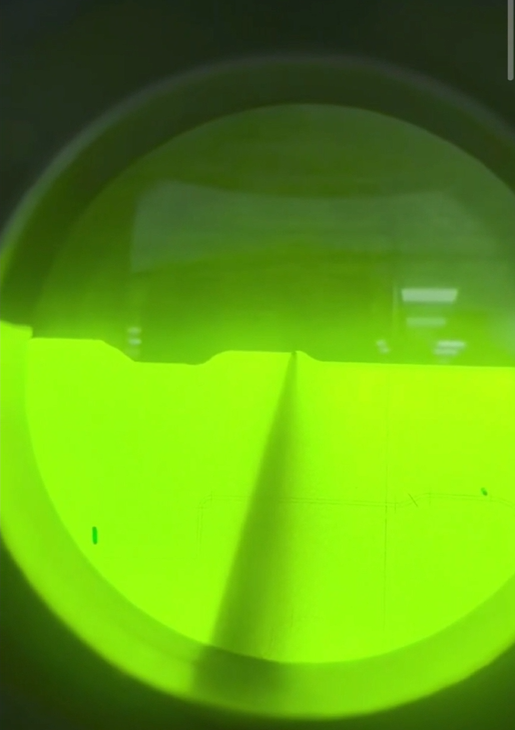
현재 사용 중인 펀치를 테스트 실험실로 가져와 50배율 프로젝터로 측면을 검사했습니다. 검사 결과 근본 원인은 프레스 매개 변수, 재료 경도 또는 윤활이 아닌 것으로 밝혀졌습니다...
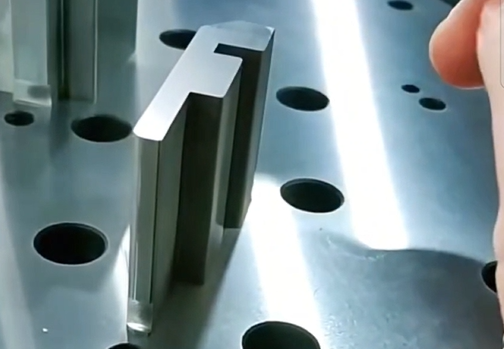
정밀 PG 연삭이 카바이드 비용 상승을 상쇄하는 유일한 방법인 이유
현재 제조 환경에서 텅스텐 카바이드는 더 이상 단순한 원자재가 아니라 상당한 자본 투자 대상입니다. 가격이 꾸준히 상승하고 있는 상황에서 모든 카바이드 펀치와 인서트를 고부가가치 제품으로 취급해야 합니다.
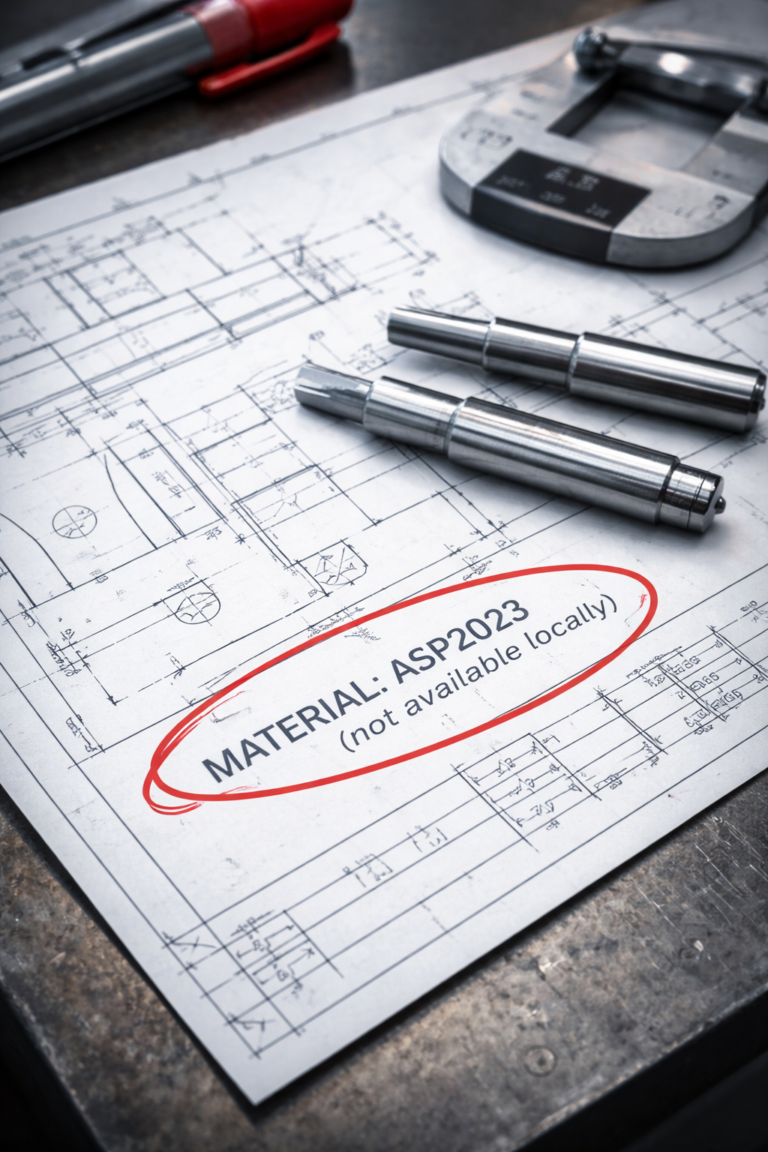
툴링 재료를 사용할 수 없는 경우 어떻게 하나요?
자재 가용성 문제는 툴링 프로젝트에서 매우 흔하게 발생합니다. 도면에는 현지에서 조달하기 어렵거나 리드 타임이 길거나 더 이상 널리 사용되지 않는 특정 등급이 지정되어 있을 수 있습니다. 이는...
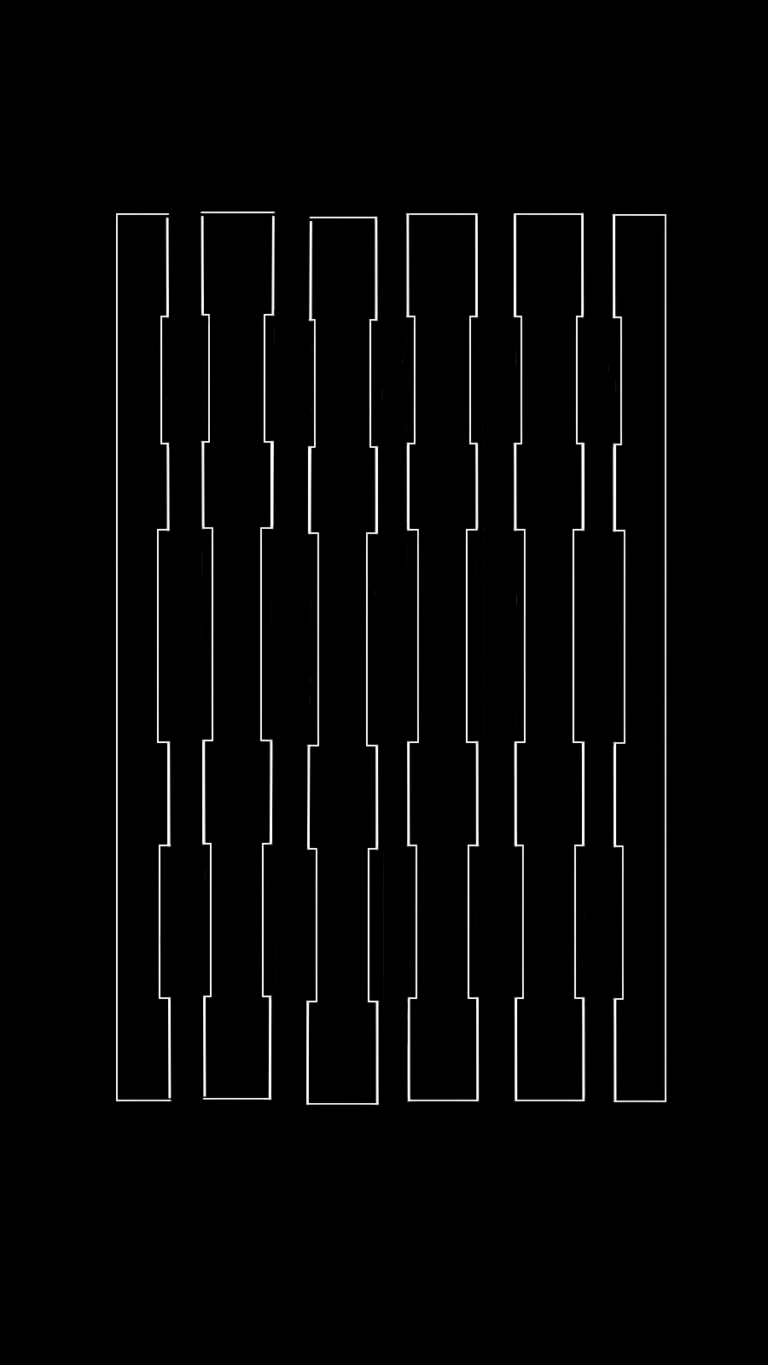
세분화된 툴링 설계와 와이어 EDM: PG 연삭으로 비용을 절감하는 방법
그 결과 세분화된 툴링 설계는 다른 접근 방식을 제공합니다. 구성 요소를 단일 단위로 제조하는 대신 구조가 여러 기능 세그먼트로 나뉩니다. 각 세그먼트는 개별적으로...
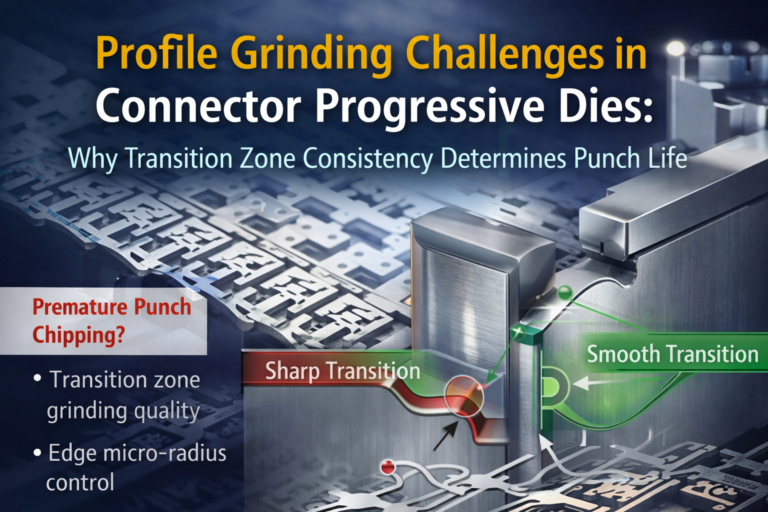
커넥터 프로그레시브 다이의 프로파일 연삭 과제
최신 커넥터 제조에서 프로그레시브 스탬핑 금형은 일반적으로 분당 200~400 스트로크의 매우 빠른 속도로 작동하는 경우가 많습니다. 이러한 속도에서는 펀치 성능이 유지되는 데 중요한 요소가 됩니다.
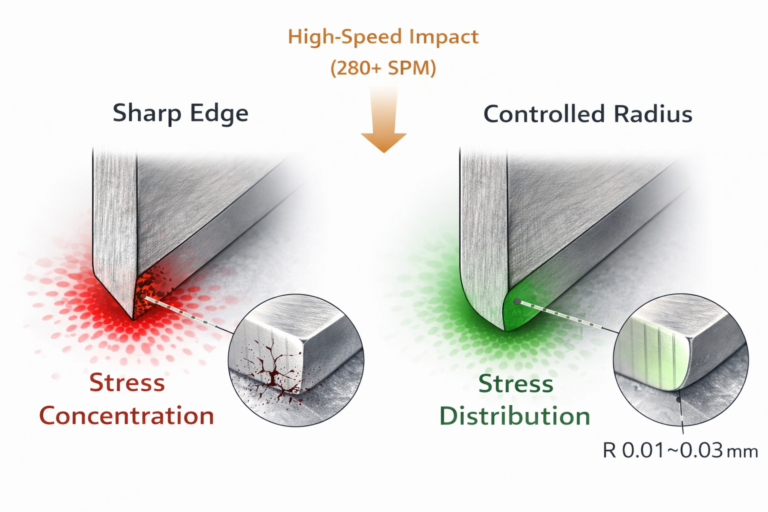
사례 연구: 엣지 반경 제어를 통한 280 SPM의 펀치 수명 향상
높은 스탬핑 속도에서는 치수 오차만으로 펀치 고장이 발생하는 경우는 거의 없습니다. 이 사례 연구에서는 더 엄격한 공차가 아닌 에지 반경을 제어하여 펀치 수명을 크게 개선한 방법을 공유합니다...
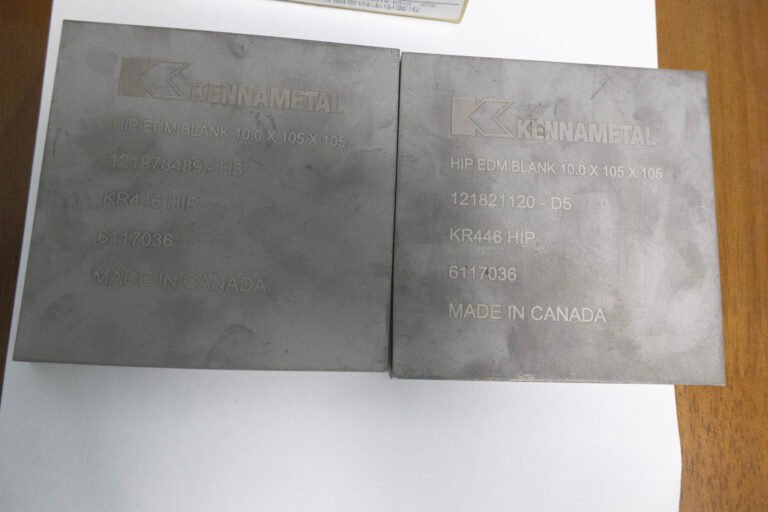
텅스텐 카바이드 펀치와 공구강 펀치 비교
정밀 금속 스탬핑에서 펀치 소재는 공구 수명, 스탬핑 안정성, 유지보수 비용 및 전반적인 생산 효율성에 영향을 미칩니다. 텅스텐 카바이드 펀치와 공구강 펀치가 널리 사용됩니다. 이 기사에서는 ...
 English
 Korean
 Japanese
 Spanish
 Portuguese
 French
 German