工具工場向けの信頼できる精密下請業者
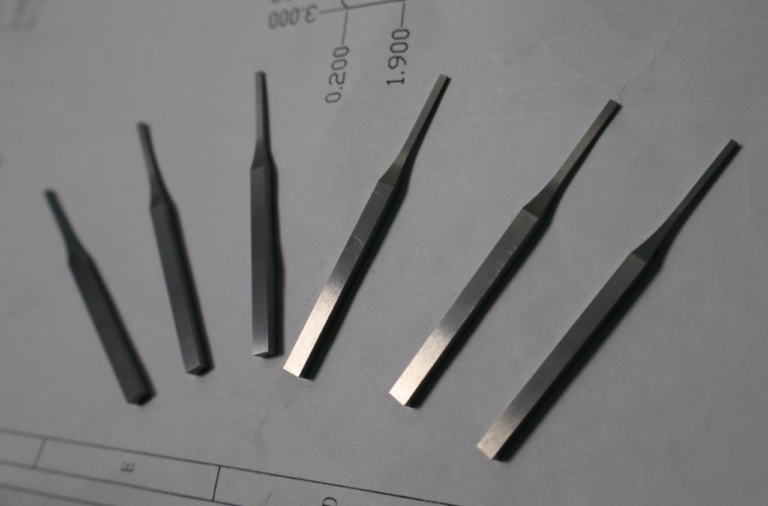
精密パンチ製造:準備工程からプロファイル研削まで
精密パンチの製造には、単に部品を公称寸法に加工するだけでは不十分です。プレス金型の用途においては、製造工程において、材料特性、形状、重要公差、および完成部品の機能要件を十分に考慮する必要があります。.
部品によっては、CNC加工、熱処理、ワイヤ放電加工、沈め放電加工、平面研削、および精密プロファイル研削が行われる場合があります。.
各工程にはそれぞれ異なる目的があります。重要なのは、求められる形状、寸法精度、および表面状態を実現するために、適切な工程を選択し、それらを調整することです。.
ヘファ・プレシジョンでは、以下の分野に注力しています。 プレス金型のパンチ、ダイインサート、その他の重要な金型部品向けの精密プロファイル研削、ワイヤ放電加工、および精密放電加工. 当社の製造方針は、各部品の図面および要件に基づいて定められています。.
1. 精密パンチの製造方法はどのような要因によって決まるのか?
すべての精密パンチングに、同じ工程順序が必要というわけではありません。.
製造を開始する前に、いくつかの要素を考慮する必要があります:
- 素材: 工具鋼、高速度鋼、および超硬合金は、それぞれ異なる加工特性を有しています。.
- 幾何学: プロファイル、半径、段差、溝、および段差の形状によって、どの加工方法が適しているかが決まります。.
- 寸法要件: 重要寸法と幾何公差によって、部品の配置、加工、および検査の方法が決定されます。.
- 硬度および材料の状態: 熱処理の要件は、工程順序やその後の寸法管理に影響を与える可能性があります。.
- 機能要件: 加工プロファイル、位置決め面、および嵌合部については、それぞれ異なる加工方法や検査手法が必要となる場合があります。.
したがって、適切な製造方法は、すべての部品に同じ工程順序を適用するのではなく、その部品の実際の要件によって決定される。.
2. 材料の準備と初期加工
図面や原材料に応じて、初期加工には、基本的な形状を形成し、余分な材料を取り除くためのCNCフライス加工、穴あけ、切断、その他の加工が含まれる場合があります。.
これらの工程は、その後の精密加工に向けて部品を準備するものです。ただし、初期加工の量や種類は、形状、材質、および求められる最終状態によって異なります。.
部品によっては、初期段階で大規模な機械加工が必要になる場合があります。一方、他の部品では、より簡便な方法で十分である場合もあります。.
その目的は、製造工程に不必要な工程を追加することなく、以下の作業を行うための適切な条件を整えることである。.
3. 熱処理と寸法管理
焼入れが必要な工具鋼部品の場合、製造工程において熱処理は重要な検討事項となります。.
指定された材料、硬度、部品の形状、および寸法要件はすべて、機械加工工程に対する熱処理の順序決定に影響を及ぼします。.
熱処理は寸法や形状に影響を与える可能性があるため、工程順序は、その後の仕上げ加工の要件を考慮したものでなければならない。.
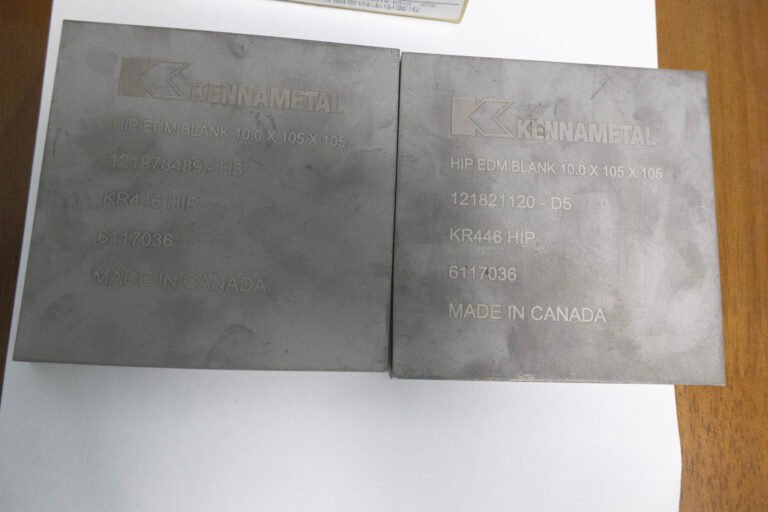
すべての部品に熱処理が必要なわけではなく、材料によって異なる加工方法が必要となる場合があります。例えば、炭化タングステン製の部品は、焼入れ加工を施した工具鋼製のパンチとは異なる製造工程を経ます。.
重要な点は、精密パンチの製造を計画する際、材料の状態と最終的な形状を併せて考慮することです。.
4. 複雑な形状の金型加工向けワイヤ放電加工および沈め放電加工
放電加工(EDM)は、精密プレス金型の部品を製造する上で重要な工程となり得ます。.
ワイヤー放電加工機 移動するワイヤーが到達可能な、多くの貫通加工プロファイル、狭いスロット、および複雑な輪郭に適しています。.
シンカー放電加工機, 一方、この方法では、従来のワイヤ放電加工では直接作成できない特定のキャビティ、ブラインドフィーチャー、および内部形状を形成することができます。.
これら2つのプロセスは、それぞれ異なる目的を果たします。どちらが適しているかは、形状、材質、加工のしやすさ、およびその部位に求められる精度によって異なります。.
製造工程によっては、EDMで主要な形状を形成した後、プロファイル研削によって特定の重要箇所を仕上げることがあります。また、場合によっては、EDMだけで必要な形状を完成させ、追加のプロファイル研削を行わないこともあります。.
目的は、あらゆる状況において特定のプロセスを優先することではなく、図面の要件に最も適したプロセス、あるいはプロセスの組み合わせを選択することにあります。.
5. 平面研削:必要に応じて基準面の作成
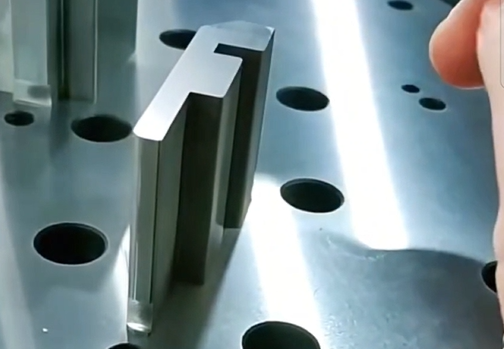
平面研削は、基準面の形成や仕上げ、厚みの管理、あるいは所定の平坦度や表面要件を満たすために用いられることがある。.
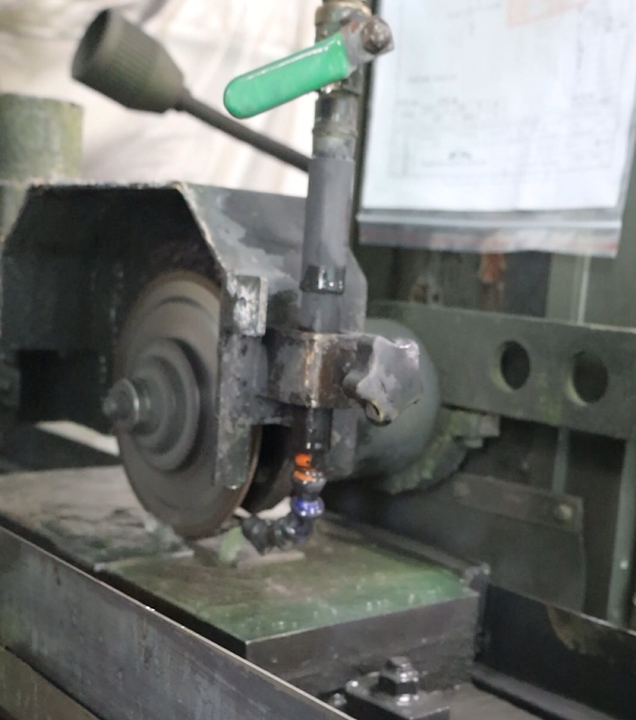
これらの面は、ワークの位置決めや固定、およびその後の加工において異なる形状要素間の意図した位置関係を維持する上で重要となる場合があります。.
ただし、平面研削は、すべての精密パンチにおいて必須の前処理工程というわけではありません。その必要性は、部品の初期状態、利用可能な基準面、および図面の要求事項によって異なります。.
平面研削が必要な場合、その役割は、製造工程全体を支え、次の工程に適した表面状態を整えることにある。.
6. プロファイル研削:重要な形状の仕上げ
プロファイル研削は、パンチに正確に制御された輪郭、段差、半径、または段差の移行が必要な場合に特に有用です。.
基本的な形状を形成する荒研削とは異なり、プロファイル研削では、極めて厳密な寸法・形状管理のもと、重要な形状の仕上げを行います。.
この工程では、ワークの位置決め、基準関係、残加工量、砥石の状態といった要因がすべて、結果に影響を及ぼします。.
最終工程には特に注意を払う必要があります。最終的な切削余量に達した時点で、単に材料を取り除くだけでなく、最終的な形状を制御することになります。これは、要求される形状に合わせて、残りの切削量を制御するためです。.
ワークピースを拡大して表示することで、オペレーターは研削中の輪郭を確認し、形成されつつある形状を監視することができます。.
最後の数ミクロンは、その工程の一部に過ぎません。最終的な結果は、それ以前に下された準備、位置決め、および加工に関する判断にも左右されます。.
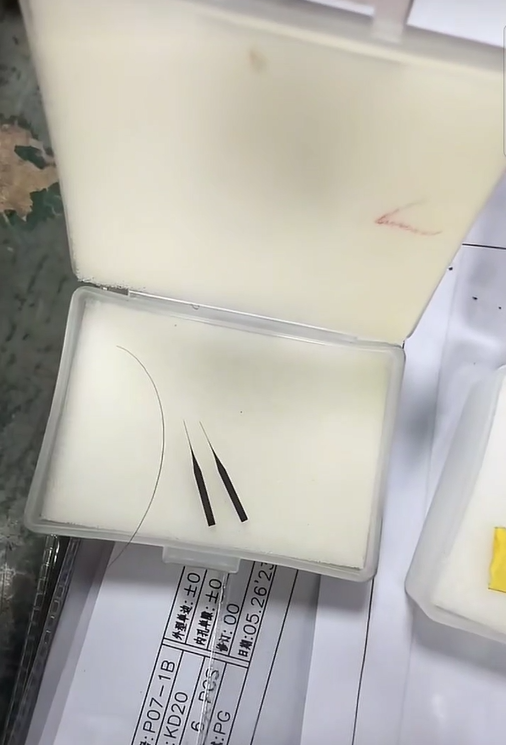
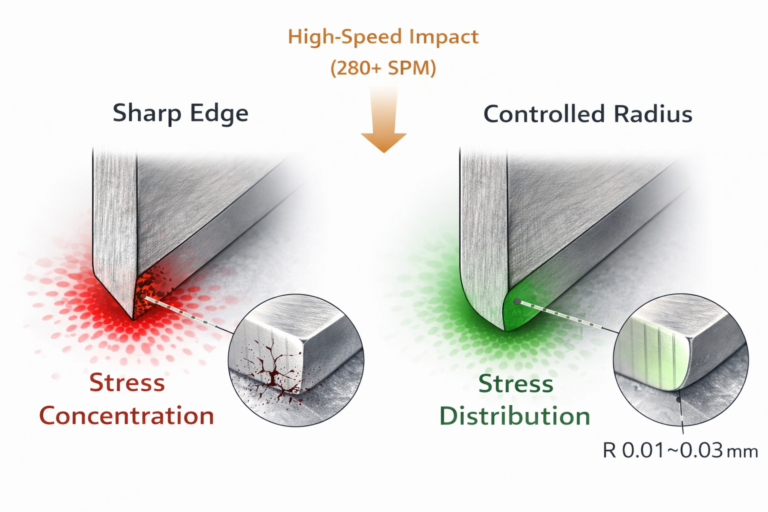
精密プレス金型のパンチに関しては、図面に小さな半径や明確に定義された段差、その他の重要な形状特性が指定されている場合、この協調的なアプローチが特に重要となります。.
7. 最終検査:完成したプロファイルの確認
完成した部品は、外観だけでなく、該当する図面の要件に基づいて評価されるべきである。.
部品によっては、検査には以下の項目が含まれる場合があります:
- 重要寸法および厚さ
- プロファイル形状と指定半径
- 平坦度およびその他の幾何学的要件
- 指定されている場合の表面状態
- 関連する嵌合特性または機能的特徴
検査方法は、対象の形状および要求される公差に適したものである必要があります。当社は、光学プロファイル測定や適切な寸法測定機器、その他必要に応じて各種検査方法を採用しています。.
複数部品から構成される部品やロット単位の部品については、当社の技術者が、図面の正確な仕様に照らしてすべての重要な特性を検査します。見た目が似ている部品であっても、必ずしも寸法が同一であるとは限りません。.
最終検査の目的は、完成した部品が定められた要件を満たしていることを確認することです。.
8. 精密プレス金型部品に適したプロセスの選定
すべての精密パンチやダイインサートに適用できる、唯一の製造手順というものはありません。.
CNC加工、熱処理、ワイヤ放電加工、沈め放電加工、平面研削、およびプロファイル研削は、材料、形状、技術的要件に応じて、それぞれ重要な役割を果たす場合があります。.
ヘファ・プレシジョンでは、以下の点に重点を置いています。 プレス金型のパンチ、ダイインサート、その他の重要な精密金型部品向けのプロファイル研削、ワイヤ放電加工、および精密放電加工. 当社は、部品の要件および適切な製造ルートに基づき、製造プロセスをサポートしています。.
精密パンチ、ダイインサート、その他の重要なプレス金型部品の図面をお持ちでしたら、その形状や製造要件について検討させていただく機会をぜひお寄せください。.
お客様の図面をお送りいただければ、その部品に適した製造方法についてご相談させていただきます。.
 English
 Korean
 Japanese
 Spanish
 Portuguese
 French
 German