Sous-traitant de précision fiable pour les ateliers d'outillage
Fabrication de poinçons de précision : de la préparation à la rectification de profil
La fabrication de poinçons de précision ne se limite pas à l'usinage d'une pièce selon ses dimensions nominales. Dans le cas des matrices d'estampage, le processus de fabrication doit tenir compte des propriétés du matériau, de la géométrie, des tolérances critiques et des exigences fonctionnelles du composant fini.
Selon la pièce, cela peut impliquer l'usinage CNC, le traitement thermique, l'électroérosion à fil, l'électroérosion par enfonçage, la rectification plane et la rectification de profil de précision.
Chaque procédé répond à un objectif différent. L'essentiel est de sélectionner et de coordonner les procédés appropriés afin d'obtenir la géométrie, la précision dimensionnelle et l'état de surface requis.
Chez Hepha Precision, nous nous concentrons sur Rectification de profil de précision, électroérosion à fil et électroérosion de précision pour les poinçons de matrices d'estampage, les inserts de matrices et autres composants d'outillage critiques. Notre approche de fabrication s'appuie sur le plan et les spécifications de chaque pièce.
1. Quels sont les facteurs qui déterminent le procédé de fabrication d'un poinçon de précision ?
Toutes les poinçonneries de précision ne nécessitent pas la même séquence d'opérations.
Avant de lancer la production, plusieurs facteurs doivent être pris en compte :
- Matériau : L'acier à outils, l'acier rapide et le carbure de tungstène présentent des caractéristiques d'usinage différentes.
- Géométrie : Les profils, les rayons, les marches, les rainures et les transitions déterminent les procédés adaptés.
- Exigences dimensionnelles : Les cotes critiques et les tolérances géométriques déterminent la manière dont la pièce doit être positionnée, usinée et contrôlée.
- Dureté et état du matériau : Les exigences en matière de traitement thermique peuvent avoir une incidence sur la séquence des opérations et le contrôle dimensionnel qui s'ensuit.
- Exigences fonctionnelles : Le profil de travail, les surfaces de positionnement et les éléments d'accouplement peuvent nécessiter des méthodes d'usinage et de contrôle différentes.
Le choix d'un procédé de fabrication adapté dépend donc des exigences réelles de la pièce, plutôt que de l'application d'une séquence de processus identique pour chaque composant.
2. Préparation des matériaux et usinage initial
En fonction du plan et du matériau de départ, l'usinage initial peut inclure le fraisage CNC, le perçage, la découpe ou d'autres opérations visant à obtenir la forme de base et à éliminer l'excédent de matière.
Ces opérations préparent la pièce en vue de son usinage de précision ultérieur. Toutefois, l'ampleur et la nature de l'usinage initial dépendent de la géométrie, du matériau et de l'état final requis.
Pour certaines pièces, un usinage initial approfondi peut s'avérer nécessaire. Pour d'autres, une approche plus simple peut suffire.
L'objectif est de mettre en place les conditions adéquates pour les opérations suivantes sans ajouter d'étapes superflues au processus de fabrication.
3. Traitement thermique et contrôle dimensionnel
Pour les pièces en acier à outils qui doivent être trempées, le traitement thermique constitue un élément important à prendre en compte dans le processus de fabrication.
Le matériau spécifié, la dureté, la géométrie des pièces et les exigences dimensionnelles influencent tous la manière dont le traitement thermique est organisé par rapport aux opérations d'usinage.
Étant donné que le traitement thermique peut avoir une incidence sur les dimensions et la forme, le déroulement du processus doit tenir compte des exigences des opérations de finition ultérieures.
Tous les composants ne nécessitent pas de traitement thermique, et les différents matériaux peuvent nécessiter des méthodes de traitement différentes. Les composants en carbure de tungstène, par exemple, suivent un processus de fabrication différent de celui des poinçons en acier à outils trempé.
L'essentiel est de prendre en compte à la fois l'état du matériau et la géométrie finale lors de la conception de poinçons de précision.
4. Électroérosion à fil et électroérosion par enfonçage pour les géométries d'outillage complexes
L'usinage par électroérosion (EDM) peut constituer une étape importante dans la fabrication de composants de matrices d'estampage de précision.
Electro-érosion à fil convient à de nombreux profils à découpe traversante, à des fentes étroites et à des contours complexes accessibles par un fil mobile.
EDM par immersion, en revanche, permet de réaliser certaines cavités, certains éléments borgnes et certaines géométries internes qui ne peuvent pas être créés directement à l’aide de l’électroérosion à fil classique.
Ces deux procédés ont des finalités différentes. Leur adéquation dépend de la géométrie, du matériau, de l'accessibilité et de la précision requise pour l'élément concerné.
Dans certains processus de fabrication, l'électroérosion permet de définir la forme principale avant que la rectification de profil ne vienne parachever certaines zones critiques. Dans d'autres cas, l'électroérosion peut permettre d'obtenir la géométrie requise sans qu'il soit nécessaire de recourir à une rectification de profil supplémentaire.
L'objectif n'est pas de privilégier un procédé dans toutes les situations, mais de choisir le procédé ou la combinaison de procédés qui répond le mieux aux exigences du dessin.
5. Rectification plane : préparation des surfaces de référence lorsque cela est nécessaire
La rectification plane peut être utilisée pour réaliser ou finir des faces de référence, contrôler l'épaisseur ou répondre à des exigences spécifiques en matière de planéité et de finition de surface.
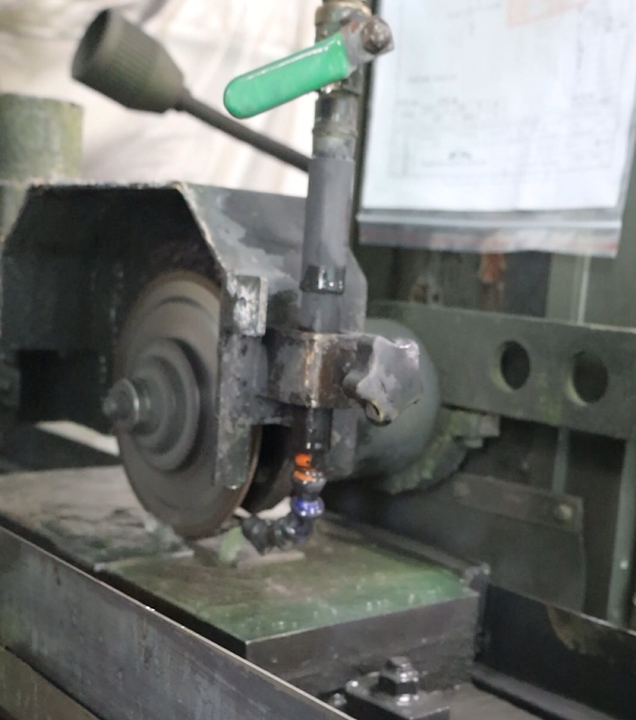
Ces surfaces peuvent jouer un rôle important dans le positionnement de la pièce, son serrage et le maintien de la relation souhaitée entre les différentes caractéristiques lors de l'usinage ultérieur.
Toutefois, le meulage de surface n'est pas une opération préliminaire obligatoire pour tous les poinçons de précision. Sa nécessité dépend de l'état initial de la pièce, des surfaces de référence disponibles et des exigences du plan.
Lorsque le meulage de surface s'avère nécessaire, son rôle consiste à s'inscrire dans le processus de fabrication global et à obtenir l'état de surface requis pour l'opération suivante.
6. Rectification de profil : finition des géométries critiques
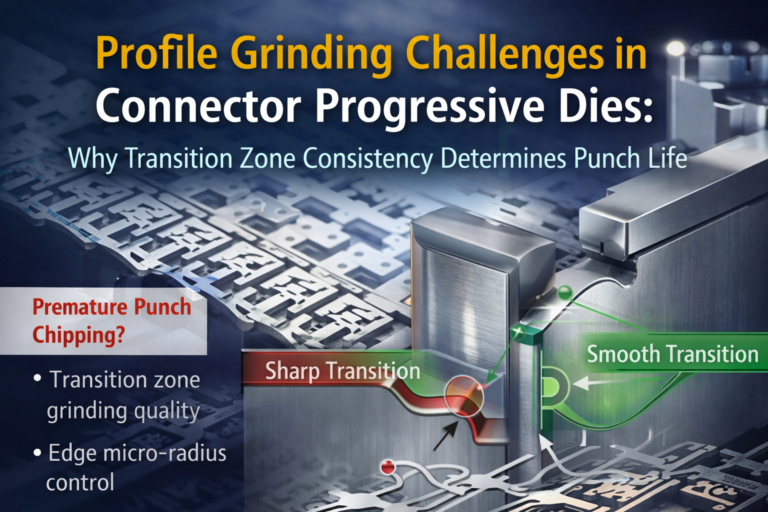
La rectification de profil s'avère particulièrement utile lorsqu'un poinçon doit présenter des contours, des paliers, des rayons ou des transitions contrôlés avec précision.
Contrairement aux passes d'ébauche qui permettent de créer la forme de base, nous utilisons la rectification de profil pour réaliser la finition des géométries critiques avec un contrôle extrême des cotes et de la forme.
Au cours du processus, des facteurs tels que le positionnement de la pièce, les relations de référence, la marge d'usinage restante et l'état de la meule contribuent tous au résultat.
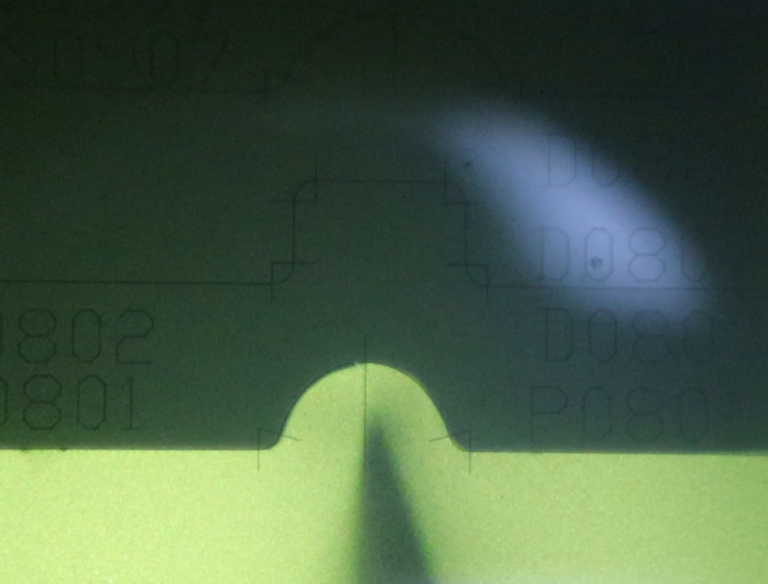
La dernière étape mérite une attention particulière. Lorsque nous atteignons la tolérance finale de matière, nous ne nous contentons pas d'enlever de la matière ; nous contrôlons la géométrie finale. Il s'agit de contrôler l'enlèvement de matière restant conformément au profil requis.
Une vue agrandie de la pièce permet à l'opérateur d'observer le profil pendant le meulage et de contrôler la géométrie obtenue.
Ces derniers microns ne constituent qu'une partie du processus. Le résultat final dépend également des choix effectués en amont en matière de préparation, de positionnement et d'usinage.
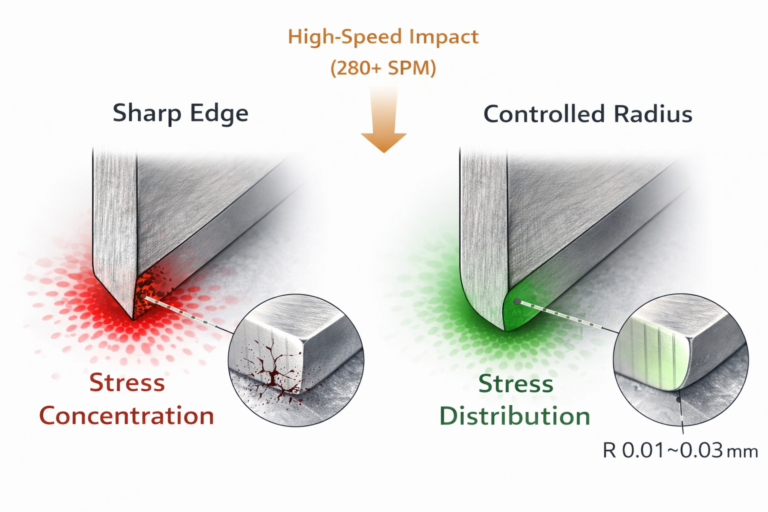
Pour les poinçons de matrices d'estampage de précision, cette approche coordonnée s'avère particulièrement pertinente lorsque le dessin prévoit de petits rayons, des transitions bien définies ou d'autres caractéristiques critiques du profil.
7. Contrôle final : vérification du profilé fini
Un composant fini doit être évalué au regard des exigences du plan applicable, et non pas uniquement sur la base de son aspect.
Selon la pièce, le contrôle peut inclure :
- Dimensions critiques et épaisseur
- Géométrie du profil et rayons spécifiés
- Planéité et autres exigences géométriques
- État de la surface, le cas échéant
- Caractéristiques d'accouplement ou fonctionnelles pertinentes
La méthode de contrôle doit être adaptée à la caractéristique et à la tolérance requise. Nous recourons à la mesure optique de profil, à des équipements de mesure dimensionnelle adaptés et à d'autres méthodes de contrôle selon les besoins.
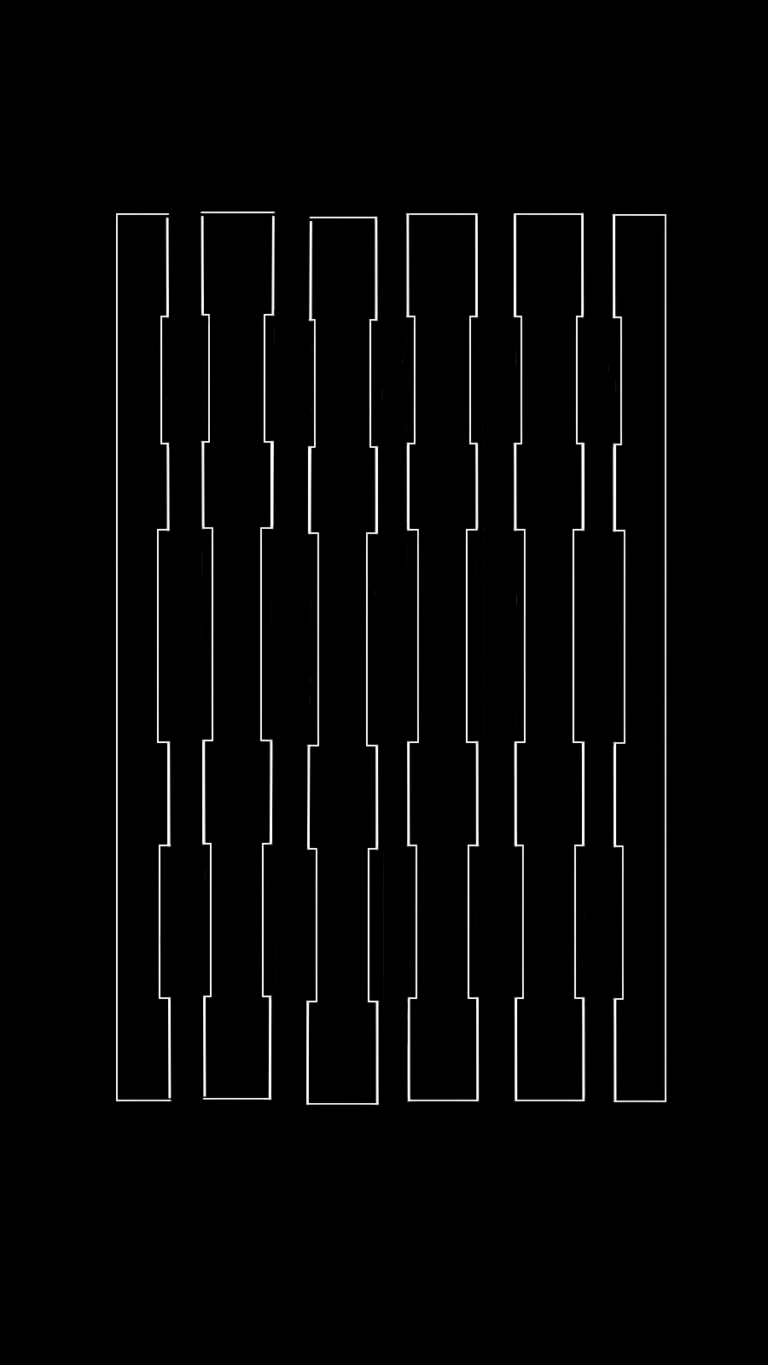
Pour les composants composés de plusieurs pièces ou fabriqués en série, nos techniciens vérifient toutes les caractéristiques critiques par rapport aux spécifications exactes des plans. Les pièces qui semblent similaires ne sont pas nécessairement identiques sur le plan dimensionnel.
L'objectif du contrôle final est de vérifier que le composant fini répond aux exigences qui lui sont fixées.
8. Choisir le procédé adapté à la fabrication de composants de matrices d'estampage de précision
Il n'existe pas de séquence de fabrication unique qui convienne à tous les poinçons de précision ou inserts de matrice.
L'usinage CNC, le traitement thermique, l'électroérosion à fil, l'électroérosion par enfonçage, la rectification plane et la rectification de profil peuvent tous avoir leur utilité, en fonction du matériau, de la géométrie et des exigences techniques.
Chez Hepha Precision, nous mettons l'accent sur Rectification de profilés, électroérosion à fil et électroérosion de précision pour les poinçons de matrices d'emboutissage, les inserts de matrices et autres composants d'outillage de précision critiques. Nous mettons en œuvre des processus adaptés aux exigences des pièces et au mode de fabrication approprié.
Si vous disposez d'un plan pour un poinçon de précision, un insert de matrice ou tout autre composant essentiel d'un outillage d'emboutissage, nous serions ravis d'étudier sa géométrie et ses exigences de fabrication.
Envoyez-nous votre dessin afin que nous puissions discuter de la méthode de fabrication la mieux adaptée à votre pièce.

 English
 Korean
 Japanese
 Spanish
 Portuguese
 French
 German