Subcontratante de precisão fiável para oficinas de ferramentas
Artigos sobre maquinagem de precisão
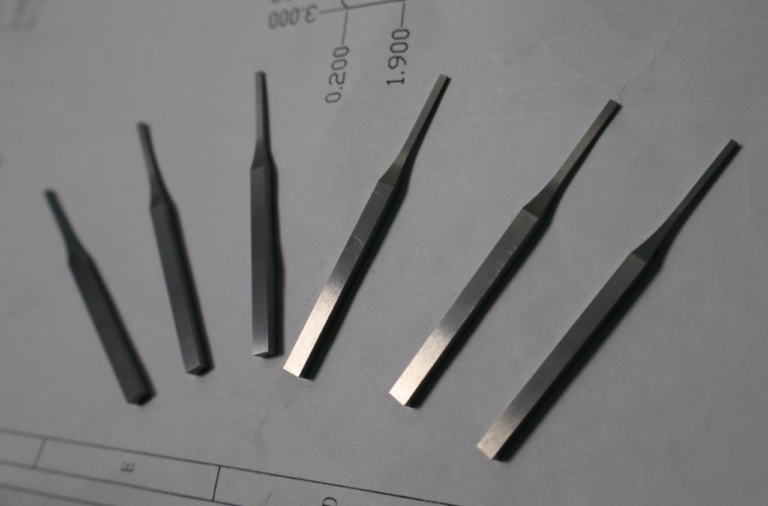
Como reduzir a distorção em punções finas para estampagem
Thin precision tooling components can be difficult to keep dimensionally stable during machining. Even when the required dimensions are achievable, a part may bend, twist or change shape during material removal or…
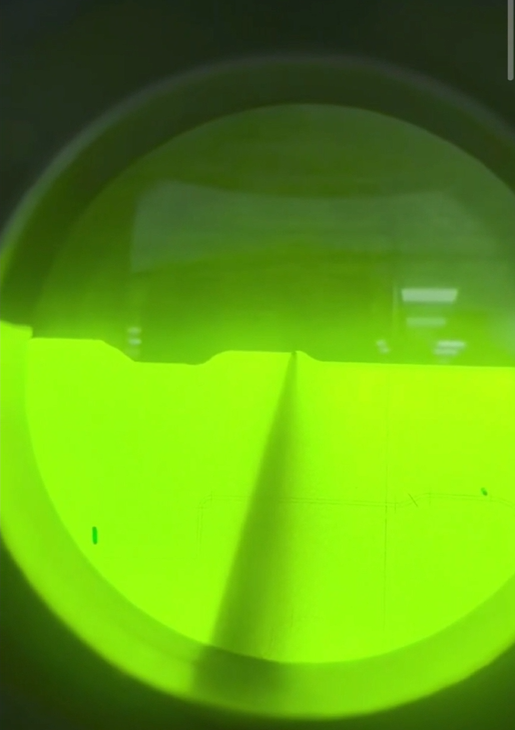
Fabrico de punções de precisão: da preparação ao retificado de perfis
O fabrico de punções de precisão envolve mais do que apenas a maquinagem de uma peça de acordo com as suas dimensões nominais. No caso das matrizes de estampagem, o processo de fabrico deve ter em conta as propriedades do material, a geometria, as tolerâncias críticas e os requisitos funcionais…

Concepção do perfil do punção: electroerosão por penetração ou retificação de perfis?
Uma pequena alteração na geometria do punção pode, por vezes, resultar num processo de fabrico significativamente diferente. Recentemente, recebemos um desenho de um punção para matriz de estampagem com uma transição escalonada num comprimento de aproximadamente 11 mm…
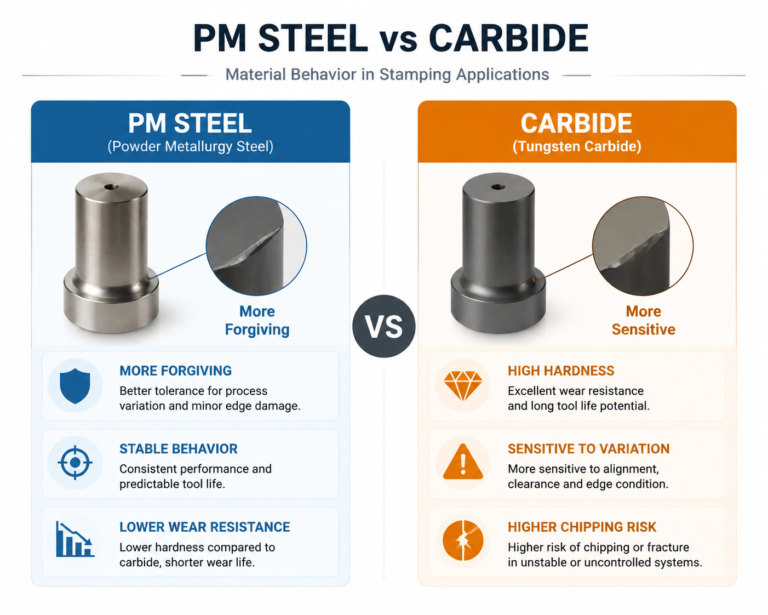
Punções de carboneto para estampagem de ligas de cobre: Por que razão a estabilidade do sistema é mais importante do que o próprio material
Em muitas aplicações de estampagem, a transição do aço PM para o metal duro é considerada uma melhoria óbvia. Maior dureza. Maior resistência ao desgaste. Maior vida útil da ferramenta. Do ponto de vista dos materiais, a lógica parece óbvia. No entanto,…
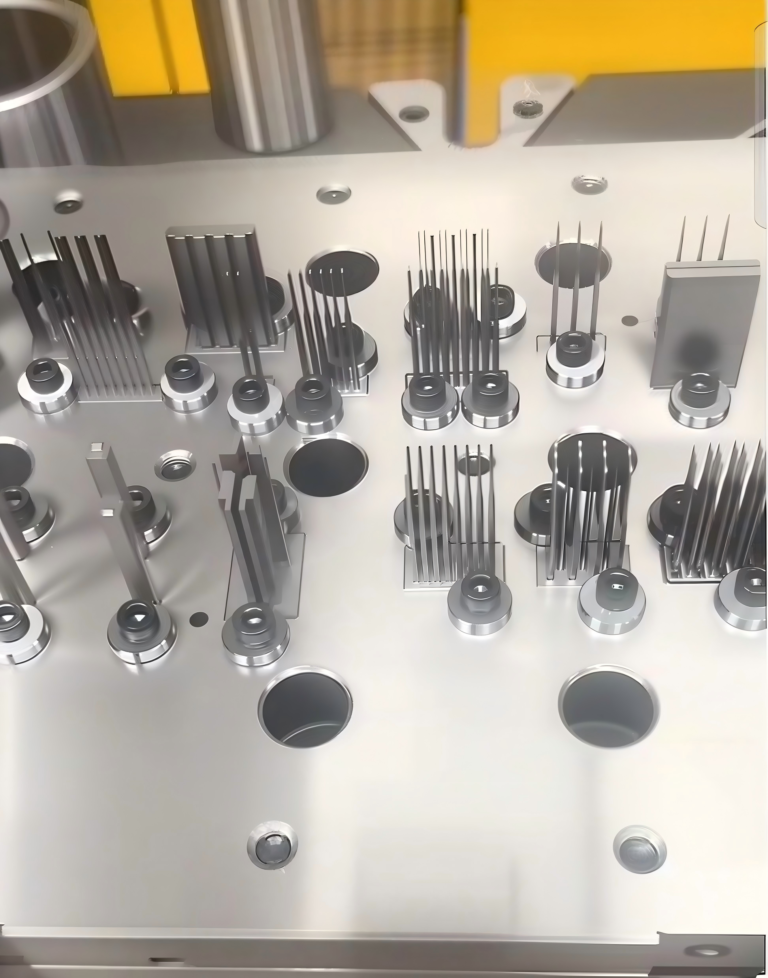
Por que razão o fabrico de conectores se tornou mais exigente, mesmo que os desenhos não tenham mudado
Ao longo dos anos, há algo que se tem tornado cada vez mais evidente no trabalho com ferramentas para conectores: os desenhos parecem, muitas vezes, quase idênticos aos de há alguns anos. As dimensões, a geometria básica e até mesmo o…
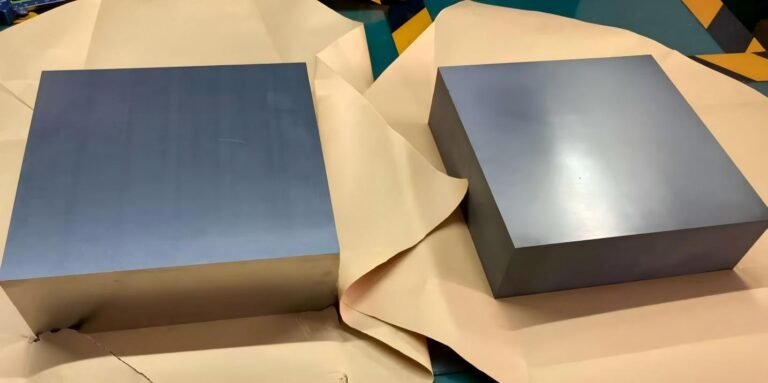
Seleção do tipo de carboneto para matrizes de estampagem: seguir as especificações ou avaliar alternativas?
A escolha do tipo de metal duro adequado é uma das decisões mais importantes na conceção de ferramentas de estampagem de precisão. A escolha do tipo errado pode provocar desgaste prematuro, lascas nas arestas, paragens inesperadas e aumento dos custos de manutenção.…
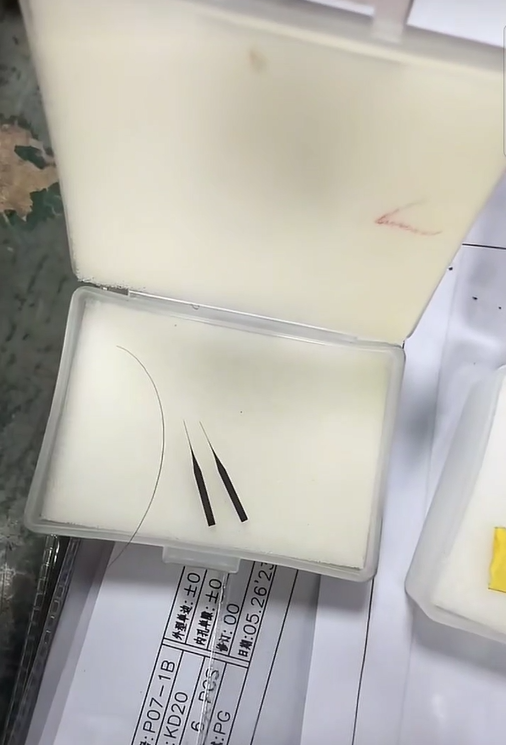
A frágil realidade da consistência de lote de ±0,002 mm na retificação de micropunções
Uma tosse repentina, uma rajada extra de ar do ar condicionado ou uma pequena variação de temperatura — no mundo da retificação de micro-punções, basta isso para transformar uma peça cara de tungsténio…
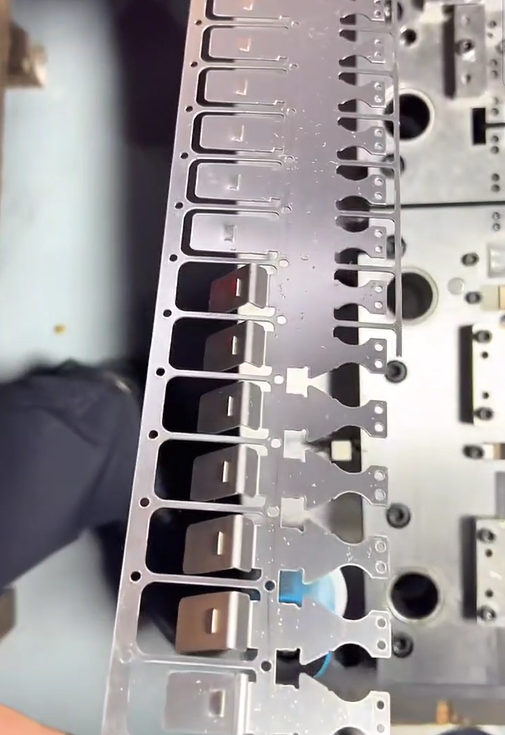
Estudo de caso: A razão oculta por trás das lascas de metal e do pó da matriz na estampagem de alta velocidade
Trouxemos os seus punções actuais para o nosso laboratório de testes e inspeccionámos os flancos com um projetor de 50x. A inspeção revelou que a causa principal não eram os parâmetros da prensa, a dureza do material ou a lubrificação...
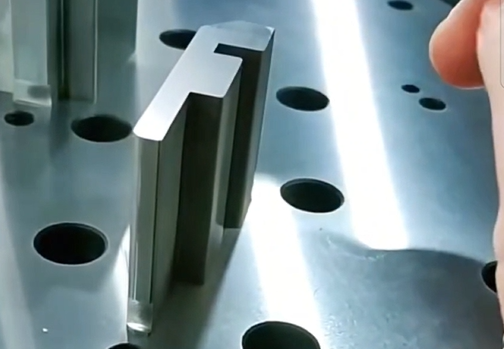
Porque é que a retificação de precisão PG é a única forma de compensar o aumento dos custos do metal duro
No atual panorama de fabrico, o carboneto de tungsténio já não é apenas uma matéria-prima - é um investimento de capital significativo. Com os preços em constante subida, trate cada punção e pastilha de metal duro como um investimento de alto valor...
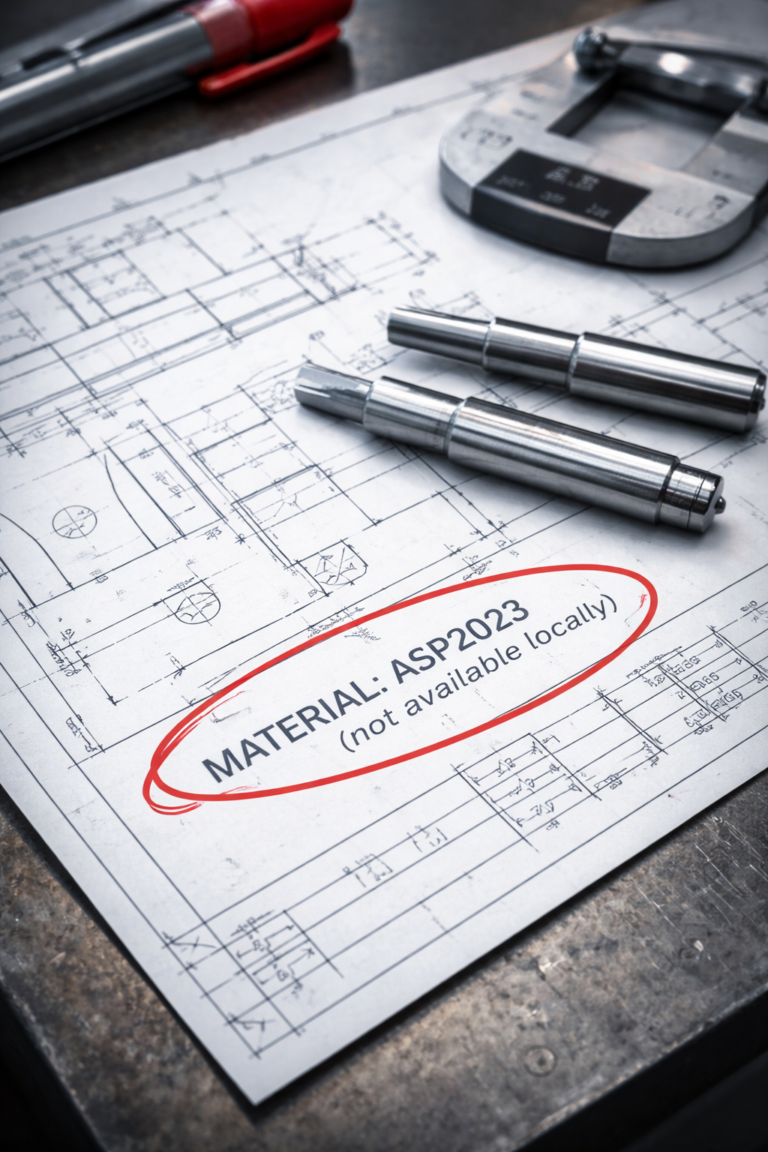
E se não estiver disponível material para ferramentas?
Os problemas de disponibilidade de materiais são bastante comuns em projectos de ferramentas. Os desenhos podem especificar certos tipos de materiais que são difíceis de obter localmente, têm prazos de entrega longos ou já não são muito utilizados. Isto é...
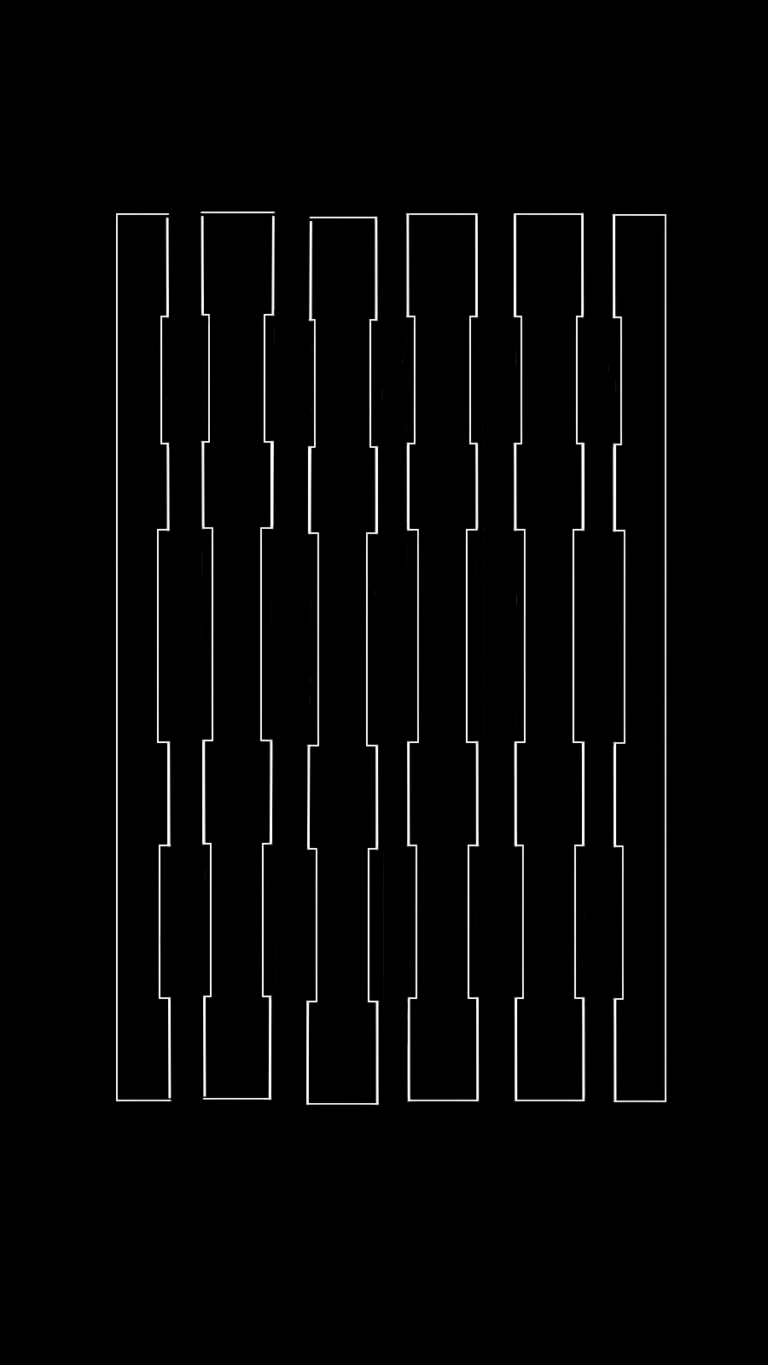
Conceção de ferramentas segmentadas vs EDM de fio: Como a retificação PG reduz os custos
Isto resulta em: A conceção de ferramentas segmentadas oferece uma abordagem diferente. Em vez de fabricar um componente como uma única unidade, a estrutura é dividida em vários segmentos funcionais. Cada segmento pode ser individualmente...
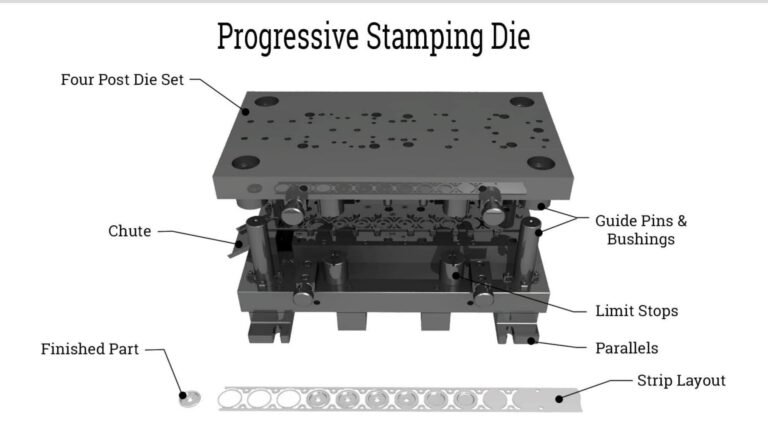
Quando o ângulo de corte parece correto mas a estabilidade da estampagem continua a falhar
Em muitas aplicações de matrizes progressivas, o ângulo de corte é frequentemente tratado como um pormenor secundário - utilizado principalmente para reduzir a força de corte ou prolongar a vida útil da ferramenta. Mas na produção real, o seu impacto vai...
 English
 Korean
 Japanese
 Spanish
 Portuguese
 French
 German