Subcontratante de precisão fiável para oficinas de ferramentas
Fabrico de punções de precisão: da preparação ao retificado de perfis
O fabrico de punções de precisão envolve mais do que apenas a maquinagem de uma peça de acordo com as suas dimensões nominais. No caso das matrizes de estampagem, o processo de fabrico deve ter em conta as propriedades do material, a geometria, as tolerâncias críticas e os requisitos funcionais do componente acabado.
Dependendo da peça, isto pode envolver maquinagem CNC, tratamento térmico, electroerosão por fio, electroerosão por penetração, retificação de superfícies e retificação de perfis de precisão.
Cada processo tem uma finalidade diferente. O segredo está em selecionar e coordenar os processos adequados para obter a geometria, a precisão dimensional e o acabamento superficial pretendidos.
Na Hepha Precision, dedicamo-nos a Retificação de perfis de precisão, electroerosão por fio e electroerosão de precisão para punções de matrizes de estampagem, insertos de matrizes e outros componentes críticos de ferramentas. A nossa abordagem de fabrico é orientada pelo desenho e pelos requisitos de cada peça.
1. O que determina o processo de fabrico de um punção de precisão?
Nem todos os punções de precisão requerem a mesma sequência de operações.
Antes do início da produção, é necessário ter em conta vários fatores:
- Material: O aço para ferramentas, o aço rápido e o carboneto de tungsténio apresentam características de maquinagem diferentes.
- Geometria: Os perfis, os raios, os degraus, as ranhuras e as transições influenciam a escolha dos processos adequados.
- Requisitos dimensionais: As dimensões críticas e as tolerâncias geométricas determinam a forma como a peça deve ser posicionada, maquinada e inspecionada.
- Dureza e estado do material: Os requisitos de tratamento térmico podem afetar a sequência das operações e o controlo dimensional subsequente.
- Requisitos funcionais: O perfil de trabalho, as superfícies de posicionamento e as características de encaixe podem exigir diferentes abordagens de maquinagem e inspeção.
Por conseguinte, o processo de fabrico adequado é determinado pelos requisitos específicos da peça, em vez de se utilizar a mesma sequência de processos para todos os componentes.
2. Preparação do material e usinagem inicial
Dependendo do desenho e do material de partida, a maquinação inicial pode incluir fresagem CNC, perfuração, corte ou outras operações destinadas a definir a forma básica e a remover o excesso de material.
Estas operações preparam o componente para a maquinagem de precisão subsequente. No entanto, a extensão e o tipo da maquinagem inicial dependem da geometria, do material e do estado final pretendido.
No caso de algumas peças, poderá ser necessária uma usinagem inicial exaustiva. No caso de outras, poderá ser suficiente um procedimento mais simples.
O objetivo é criar condições adequadas para as operações seguintes, sem introduzir etapas desnecessárias no processo de fabrico.
3. Tratamento térmico e controlo dimensional
No caso de componentes em aço para ferramentas que requerem endurecimento, o tratamento térmico constitui um aspeto importante a ter em conta no processo de fabrico.
O material especificado, a dureza, a geometria do componente e os requisitos dimensionais influenciam, todos eles, a forma como o tratamento térmico é organizado em relação às operações de maquinagem.
Uma vez que o tratamento térmico pode afetar as dimensões e a forma, a sequência do processo deve ter em conta os requisitos das operações de acabamento subsequentes.
Nem todos os componentes requerem tratamento térmico, e materiais diferentes podem exigir abordagens de processamento distintas. Os componentes de carboneto de tungsténio, por exemplo, seguem um processo de fabrico diferente do dos punções de aço para ferramentas temperado.
O importante é ter em conta, em conjunto, as características do material e a geometria final ao planear o fabrico de punções de precisão.
4. Eletroerosão por fio e eletroerosão por penetração para geometrias complexas de ferramentas
A maquinagem por descarga elétrica (EDM) pode constituir uma parte importante do processo de fabrico de componentes de matrizes de estampagem de precisão.
EDM de fio é adequado para muitos perfis de corte de passagem, ranhuras estreitas e contornos complexos aos quais um fio móvel consiga aceder.
EDM de piaçaba, por outro lado, permite produzir certas cavidades, elementos cegos e geometrias internas que não podem ser criados diretamente através da eletroerosão por fio convencional.
Os dois processos têm finalidades diferentes. A sua adequação depende da geometria, do material, da acessibilidade e da precisão exigida para a característica.
Em alguns processos de fabrico, a eletroerosão (EDM) define a forma principal antes de a retificação de perfil dar o acabamento a áreas críticas selecionadas. Noutros casos, a eletroerosão pode completar a geometria necessária sem necessidade de retificação de perfil adicional.
O objetivo não é privilegiar um processo em todas as situações, mas sim escolher o processo ou a combinação de processos que melhor satisfaça os requisitos do desenho.
5. Retificação plana: preparação de superfícies de referência, quando necessário
O retificado plano pode ser utilizado para estabelecer ou dar acabamento a faces de referência, controlar a espessura ou cumprir requisitos específicos de planicidade e acabamento superficial.
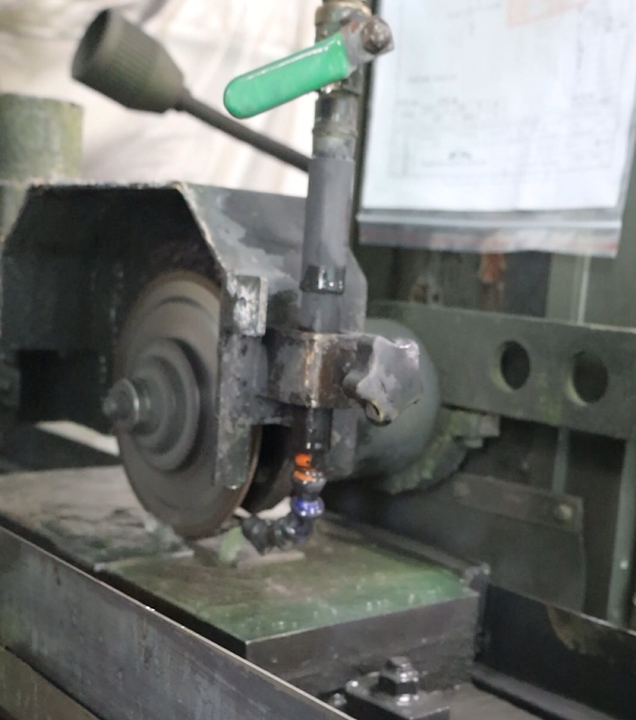
Estas superfícies podem ser importantes para o posicionamento da peça, a fixação e a manutenção da relação pretendida entre diferentes características durante a usinagem subsequente.
No entanto, o retificado de superfícies não é uma operação preliminar obrigatória para todos os punções de precisão. A necessidade dessa operação depende do estado inicial da peça, das superfícies de referência disponíveis e dos requisitos do desenho técnico.
Nos casos em que é necessário recorrer ao retificado de superfícies, a sua função consiste em apoiar o processo de fabrico global e proporcionar o acabamento superficial adequado para a operação seguinte.
6. Retificação de perfis: acabamento da geometria crítica
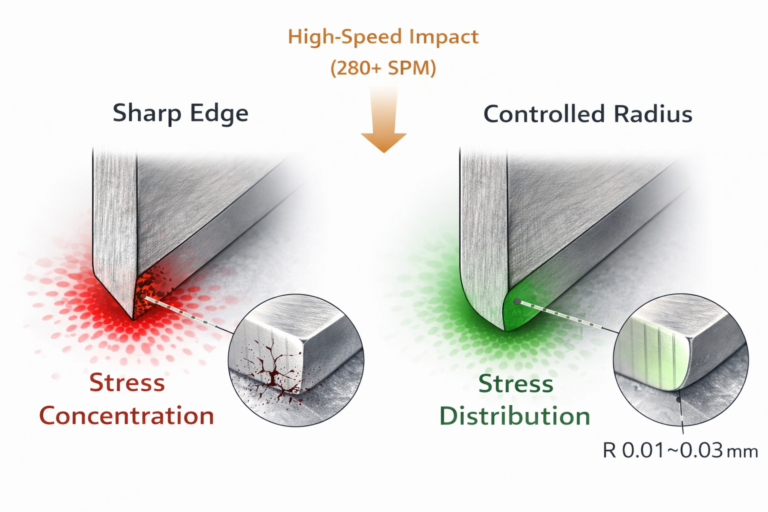
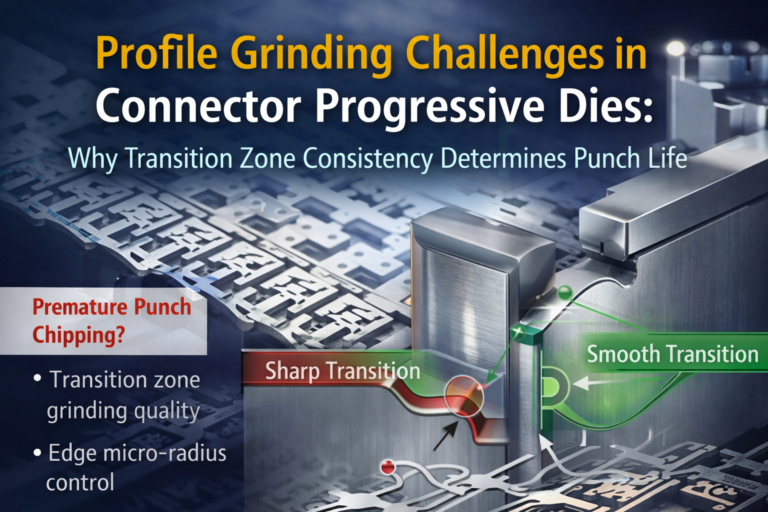
A retificação de perfis é particularmente útil quando um punção requer contornos, degraus, raios ou transições controlados com precisão.
Ao contrário das passagens de desbaste, que dão forma à peça, recorremos à retificação de perfis para dar acabamento a geometrias críticas com um controlo extremo das dimensões e da forma.
Durante o processo, fatores como o posicionamento da peça, as relações de referência, a margem de usinagem restante e o estado do disco de retificação contribuem todos para o resultado.
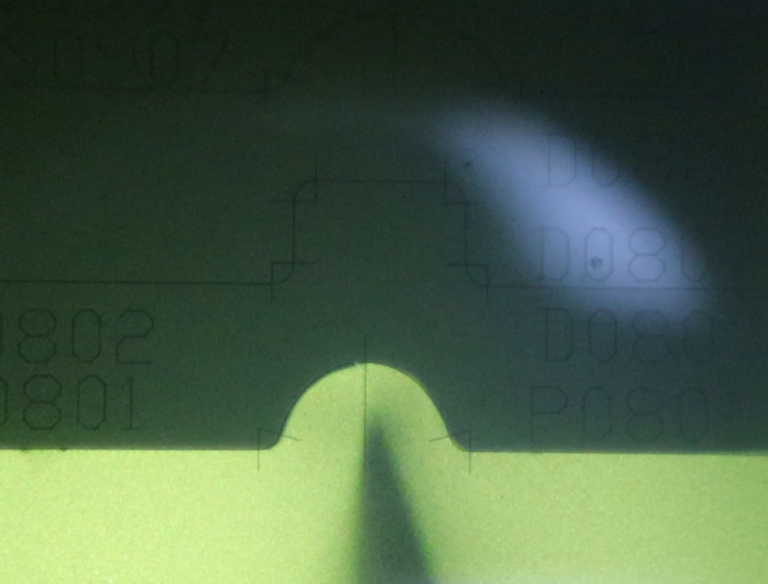
A fase final merece uma atenção especial. Quando atingimos a margem de material final, não estamos simplesmente a remover material; estamos a controlar a geometria final. Trata-se de controlar a remoção de material restante de acordo com o perfil pretendido.
Uma visão ampliada da peça permite ao operador observar o perfil durante o esmerilamento e monitorizar a geometria que está a ser produzida.
Os últimos mícrons são apenas uma parte do processo. O resultado final depende também da preparação, do posicionamento e das decisões relativas à maquinagem tomadas anteriormente.
No caso dos punções para matrizes de estampagem de precisão, esta abordagem coordenada é especialmente relevante quando o desenho especifica raios pequenos, transições definidas ou outras características críticas do perfil.
7. Inspeção final: verificação do perfil acabado
Um componente acabado deve ser avaliado em função dos requisitos do desenho técnico aplicáveis, e não apenas com base na sua aparência.
Dependendo da peça, a inspeção pode incluir:
- Dimensões críticas e espessura
- Geometria do perfil e raios especificados
- Planicidade e outros requisitos geométricos
- Condição da superfície, quando especificada
- Características de encaixe ou funcionais relevantes
O método de inspeção deve ser adequado à característica e à tolerância exigida. Recorremos à medição ótica de perfis, a equipamento de medição dimensional adequado e a outros métodos de inspeção, conforme necessário.
No caso de componentes compostos por várias peças ou produzidos em lote, os nossos técnicos inspecionam todas as características críticas, comparando-as com as especificações exatas dos desenhos. As peças que parecem semelhantes não são necessariamente idênticas em termos dimensionais.
O objetivo da inspeção final é verificar se o componente acabado cumpre os requisitos definidos.
8. Escolher o processo adequado para os componentes de matrizes de estampagem de precisão
Não existe uma sequência de fabrico única que se adapte a todos os punções de precisão ou insertos de matriz.
A maquinagem CNC, o tratamento térmico, a electroerosão por fio, a electroerosão por penetração, o retificado de superfícies e o retificado de perfis podem, cada um, desempenhar um papel, dependendo do material, da geometria e dos requisitos técnicos.
Na Hepha Precision, o nosso foco está em Retificação de perfis, electroerosão por fio e electroerosão de precisão para punções de matrizes de estampagem, insertos de matrizes e outros componentes críticos de ferramentas de precisão. Apoiamos os processos de acordo com os requisitos das peças e o método de fabrico adequado.
Se tiver um desenho de um punção de precisão, de um inserto de matriz ou de outro componente crítico de ferramentas de estampagem, teremos todo o prazer em analisar a geometria e os requisitos de fabrico.
Envie-nos o seu desenho para discutirmos um processo de fabrico adequado para o seu componente.

 English
 Korean
 Japanese
 Spanish
 Portuguese
 French
 German